
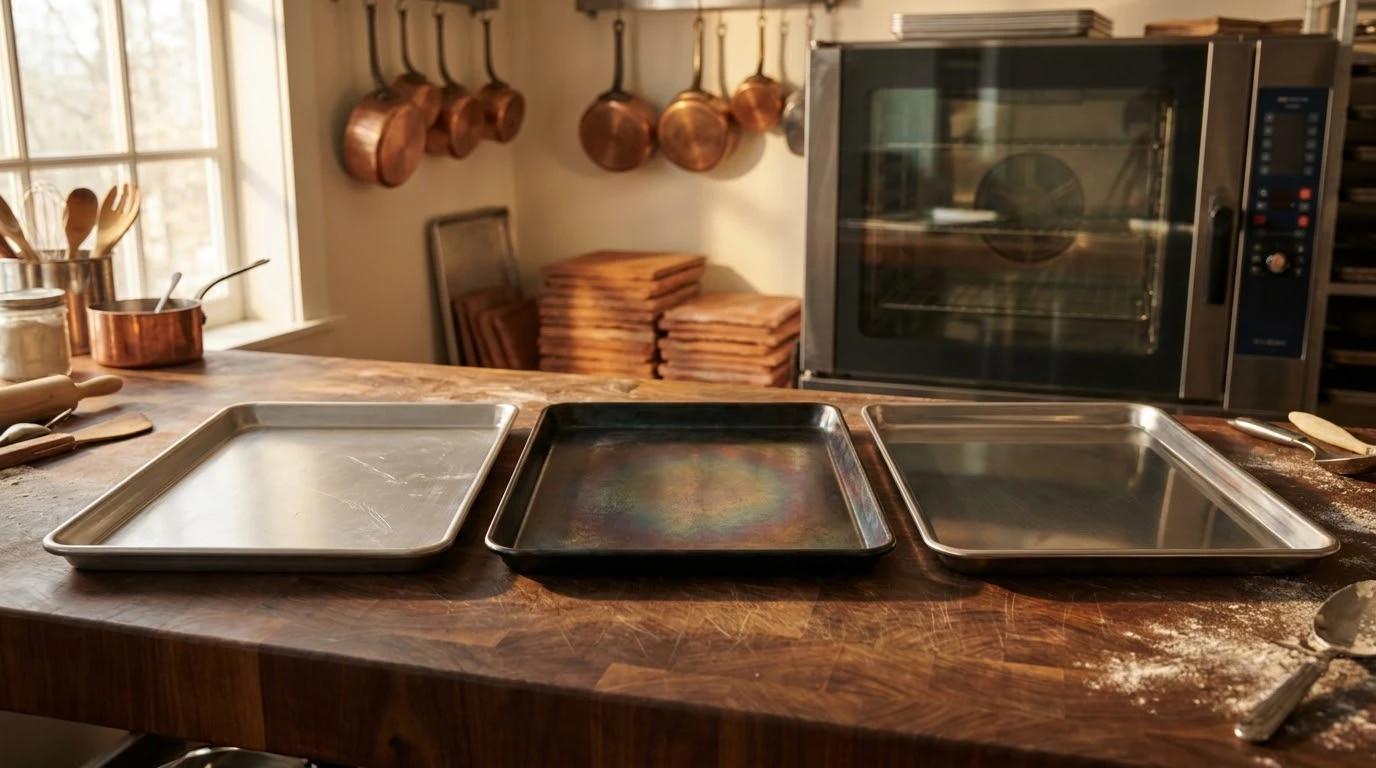
En la arquitectura silenciosa de la alta cocina, la bandeja de horno no es un mero receptáculo pasivo, sino un reactor termodinámico determinante para la textura, el color y la sublimación del sabor. La interacción entre la radiación infrarroja de la cámara de cocción, los flujos convectivos y la conducción interfacial define el éxito de una masa quebrada etérea, una caramelización de Maillard milimétrica o una pieza de caza asada con precisión quirúrgica. Reducir esta herramienta a una chapa estampada es ignorar la física cuántica aplicada a la materia orgánica; el grosor, la composición de la aleación y el acabado superficial dictan la velocidad con la que la energía cinética excita las moléculas de agua y lípidos de nuestras preparaciones.
El diálogo entre el metal y el alimento exige una comprensión rigurosa de variables como la difusividad térmica, la emisividad radiativa y la capacidad calorífica volumétrica. Una bandeja que disipa el calor de manera asimétrica condena al pastelero al colapso estructural de sus milhojas o a la condensación indeseada de vapor basal en sus panes de masa madre. En la gastronomía de vanguardia y en el clasicismo más depurado, controlar el gradiente térmico milímetro a milímetro representa la sutil frontera entre un fondo gomoso y una corteza vidriada que cruje con resonancia acústica calculada.
Esta monografía enciclopédica desentraña la metalurgia, la cinemática del calor y la ingeniería de materiales que gobiernan las bandejas profesionales contemporáneas. Desde el aluminio anodizado duro con refuerzos de alambre de acero encapsulado hasta el hierro azulado, la cerámica refractaria y el acero quirúrgico multicapa, establecemos el canon definitivo para que el chef exigente elija con criterio técnico inquebrantable su instrumento de transformación térmica más elemental y decisivo.
Ficha Metalúrgica & Ergonomía del Utensilio
Aluminio 3003/3004 con anodizado duro tipo III (50 µm) o acero al carbono azulado de alta pureza
Estampado profundo en frío con calibración hidromecánica y borde perimetral reforzado con alma de acero
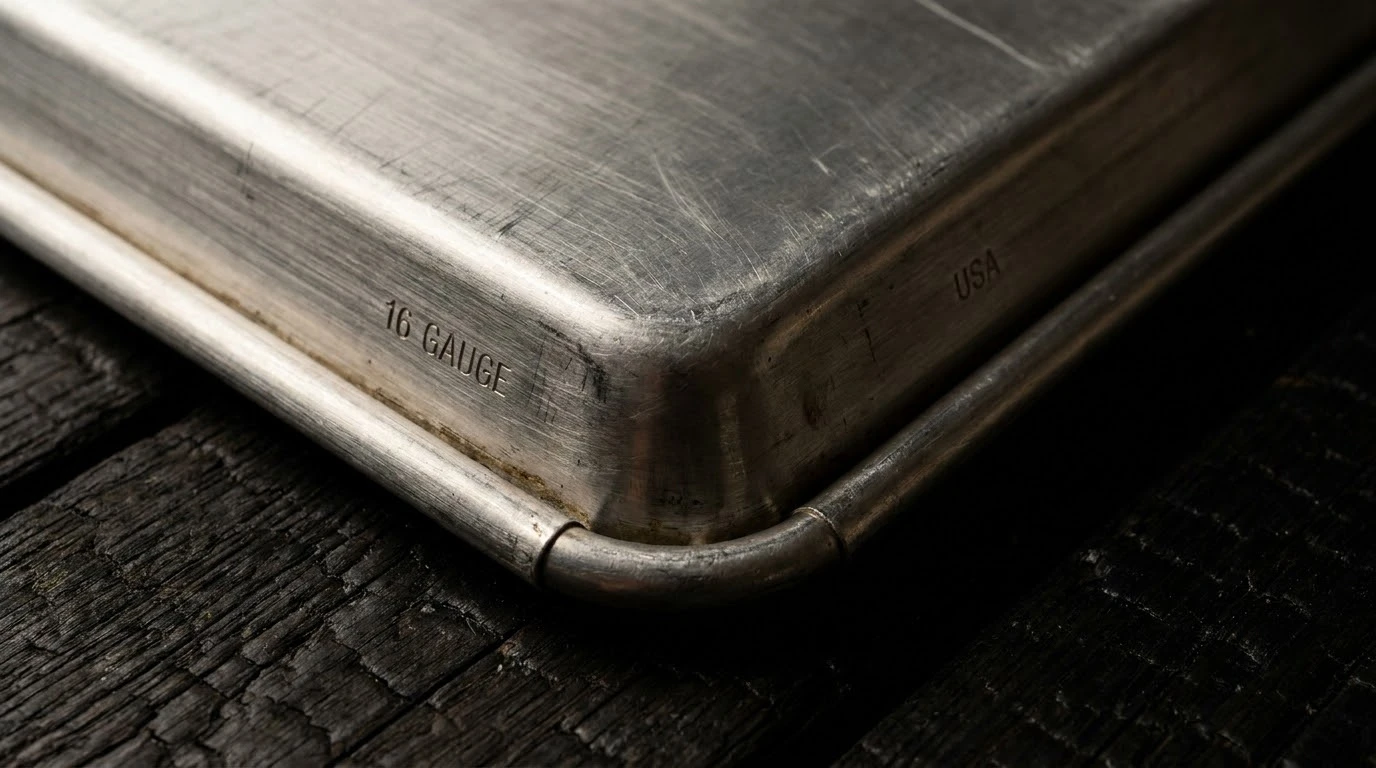
Calibre 16 a 18 (1,29 mm a 1,52 mm) con tolerancia dimensional inferior a ±0,05 mm en planitud
Resistencia a la fatiga térmica cíclica (hasta 350 °C) sin deformación mecánica permanente; vida útil superior a 10 años
Bordes inclinados a 60°/75° de perfil semi-abierto y pestaña invertida para manipulación firme con guantes térmicos
Termodinámica del Horneado: Conducción, Convección y Radiación en la Interfaz
El comportamiento de un alimento dentro del recinto del horno está gobernado por tres vectores energéticos interconectados: la conducción a través de la superficie de contacto directo, la convección forzada o natural del aire circulante y la radiación electromagnética emitida por las paredes refractarias y las resistencias térmicas. La bandeja de horno actúa primordialmente como el mediador directo de la conducción, estableciendo la cinética inicial de transferencia energética hacia la base del producto. Cuando una masa entra en contacto con una placa a temperatura ambiente o precalentada, se produce un choque térmico instantáneo donde la impedancia térmica interfacial determina si el agua libre se vaporiza explosivamente para generar empuje estructural o si satura la matriz almidonada convirtiéndola en un estrato denso y gelatinizado.
La emisividad superficial del material de la bandeja modula la absorción de la radiación térmica en longitudes de onda del infrarrojo lejano. Una superficie metálica brillante, como el aluminio pulido o el acero inoxidable electropulido, refleja hasta un 90% de la energía radiante incidente, ralentizando el desarrollo de color en la base del alimento y requiriendo un aporte casi exclusivo por conducción. Por el contrario, las superficies oscuras, mates o tratadas mediante anodizado duro poseen una emisividad cercana a 0,95, lo que significa que absorben y reemiten la radiación infrarroja con una eficiencia asombrosa, propiciando reacciones de pardeamiento enzimático y deshidratación cortical superficial mucho antes de que el núcleo del alimento alcance temperaturas críticas.
Comprender la convección perimetral es igualmente indispensable para evitar anomalías en el volumen de piezas de panadería y repostería fina. La altura y la angulación de los bordes perimetrales de la bandeja inducen microturbulencias o zonas de sombra aerodinámica que alteran drásticamente el flujo laminar de los hornos de convección modernos. Un reborde vertical de 90 grados genera una bolsa de aire estancado y frío en las proximidades del borde, retrasando la cocción periférica respecto al centro geométrico; en cambio, los bordes cónicos o de perfil tendido (45° a 60°) canalizan las corrientes calientes de forma armónica, garantizando una uniformidad de transferencia convectiva en todo el plano de horneado.
Metalurgia Aplicada: Difusividad Térmica de Aleaciones y Compuestos
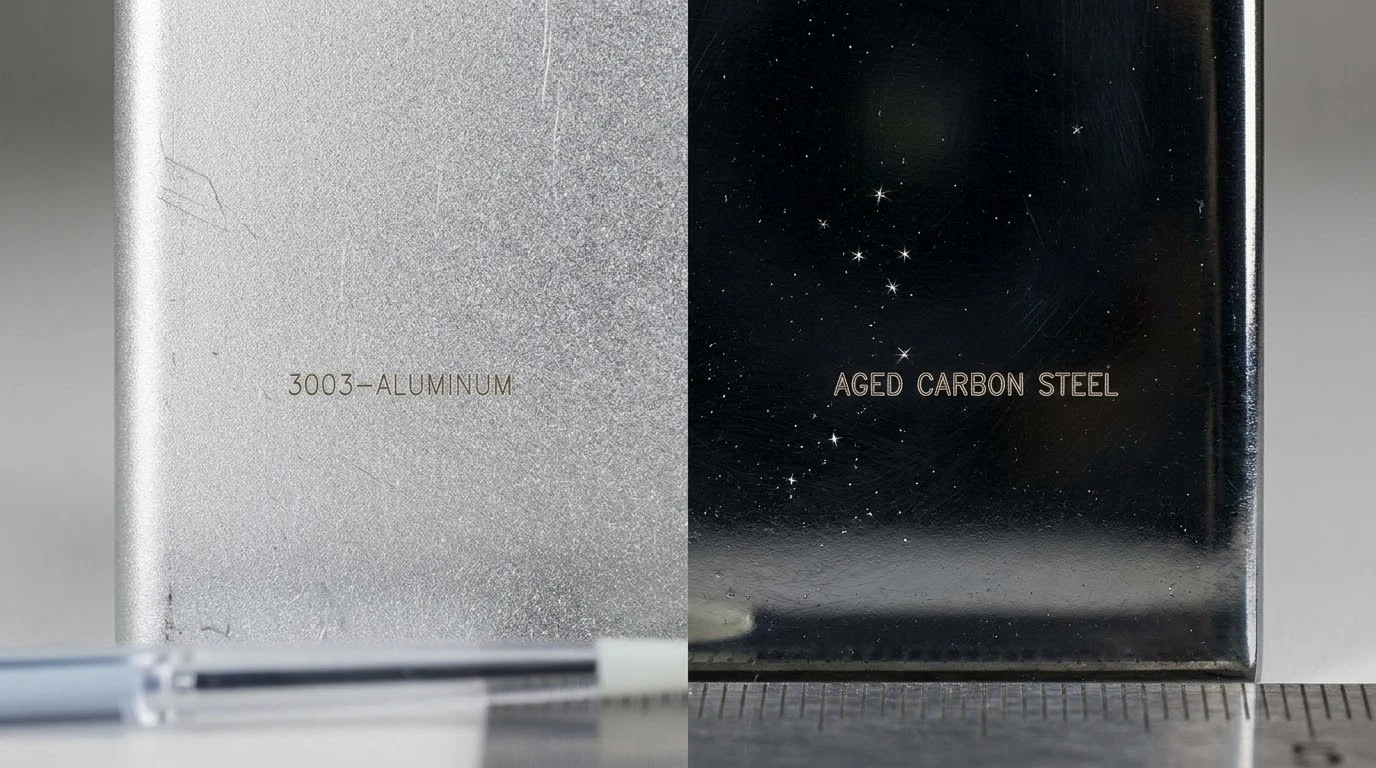
La idoneidad de un metal para la cocción al horno no depende únicamente de su conductividad térmica absoluta (k), expresada en W/(m·K), sino de su difusividad térmica (α), una propiedad termofísica que combina conductividad, densidad y calor específico volumétrico. El aluminio comercialmente puro y sus aleaciones para trabajo en caliente (como las series 3003 y 3004) exhiben una difusividad térmica excepcionalmente alta (alrededor de 84 mm²/s a 20 °C), lo que permite que el calor se propague casi instantáneamente a lo largo y ancho de la plancha, neutralizando cualquier gradiente térmico localizado o punto caliente provocado por resistencias dispares o corrientes asimétricas en la cámara.
En el polo opuesto, el acero inoxidable austenítico (típicamente AISI 304 o 316) presenta una conductividad térmica mediocre (15 W/(m·K)) y una baja difusividad (aproximadamente 4 mm²/s). Esto se traduce en una resistencia interna colosal al flujo térmico, generando zonas frías bajo el alimento y requiriendo tiempos prolongados para equilibrar su temperatura superficial. Sin embargo, su inercia química frente a ácidos de frutas, maceraciones con vino o reducciones con cloruro de sodio lo hace irremplazable en asados húmedos y confitados de larga duración donde el aluminio desprotegido sufriría corrosión alveolar, lixiviación metálica e impartición de sabores metálicos astringentes al paladar.
El acero al carbono, en particular en sus variantes de chapa negra o azulada mediante tratamiento de pavonado térmico, representa el Santo Grial para las aplicaciones de alto estrés térmico como la panificación de corteza gruesa y la viennoiserie tradicional. Con una difusividad intermedia y una emisividad estelar, el acero al carbono absorbe la radiación y la acumula en su masa densa, liberándola hacia la base de la masa con un impulso constante y contundente que maximiza el denominado 'oven spring' o salto de horno, un fenómeno que ninguna aleación ligera puede replicar con igual intensidad biomecánica sin colapsar el alveolado.
Perfilometría y Mecánica Estructural: Espesores, Bordes y Prevención del Pandeo
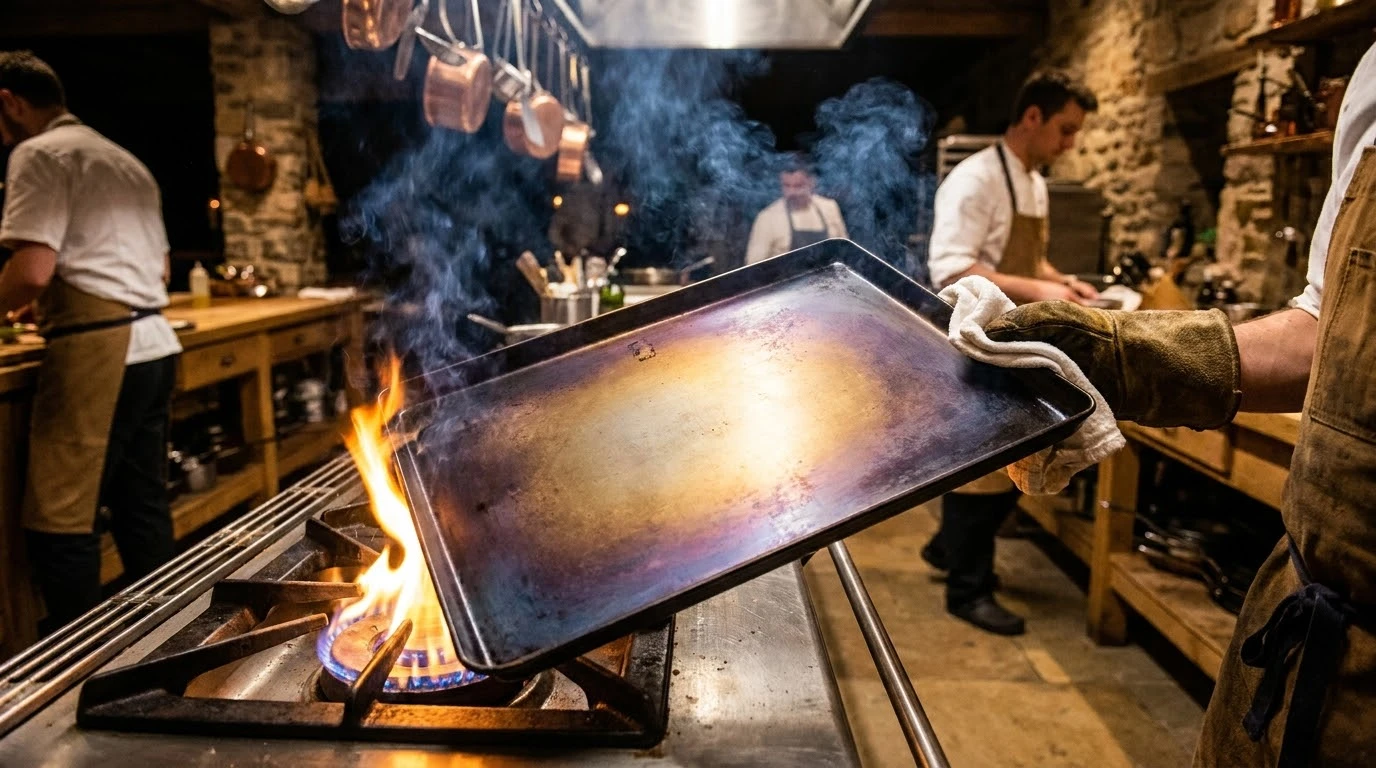
El fenómeno del pandeo térmico repentino (el chasquido audible que retuerce una bandeja barata dentro del horno) es el resultado directo de gradientes de expansión térmica no homogéneos y tensiones residuales no aliviadas durante el proceso de embutición o cizallado. Cuando una cara de la bandeja absorbe calor a mayor velocidad que la otra, o cuando el centro se dilata térmicamente mientras el perímetro restringido permanece frío, se genera una fuerza compresiva que supera el límite elástico del material, provocando un alabeo instantáneo. Este alabeo altera drásticamente el contacto superficial con el lecho de horneado, haciendo que emulsiones, aceites y masas líquidas fluyan caóticamente hacia una esquina.
Para anular mecánicamente esta patología estructural, las bandejas profesionales de alta gama recurren al encamisado perimetral con alambre de acero al carbono galvanizado o acero inoxidable trefilado. Durante el proceso de conformado en prensas hidráulicas de alto tonelaje, el labio superior de la bandeja se enrolla sobre un alma de alambre macizo (típicamente de 4 a 6 mm de diámetro). Esta nervadura de torsión actúa como un exoesqueleto rígido que absorbe las tensiones vectoriales de dilatación térmica en los ejes X e Y, garantizando que el fondo de la bandeja mantenga una planitud estricta con tolerancias inferiores al milímetro, incluso ante descensos térmicos abruptos inducidos por desglasados en caliente.
El calibre de la lámina es el factor de diseño más determinante para la longevidad y el equilibrio térmico: un espesor mínimo de calibre 18 (1,2 mm) es el umbral para entornos de producción moderada, pero el estándar de oro en obradores de alta pastelería es el calibre 16 (1,5 a 1,6 mm) e incluso calibre 14 (2,0 mm) para placas de cocción directa. Un espesor robusto confiere a la bandeja una mayor masa térmica intrínseca que estabiliza la temperatura del horno tras la apertura de puertas, evitando la pérdida de energía del recinto y actuando como un acumulador térmico que asegura una coloración homogénea desde la primera hasta la última pieza de la hornada.
Ciencia de Superficies: Anodizado Duro, Perforaciones y Revestimientos Antiadherentes
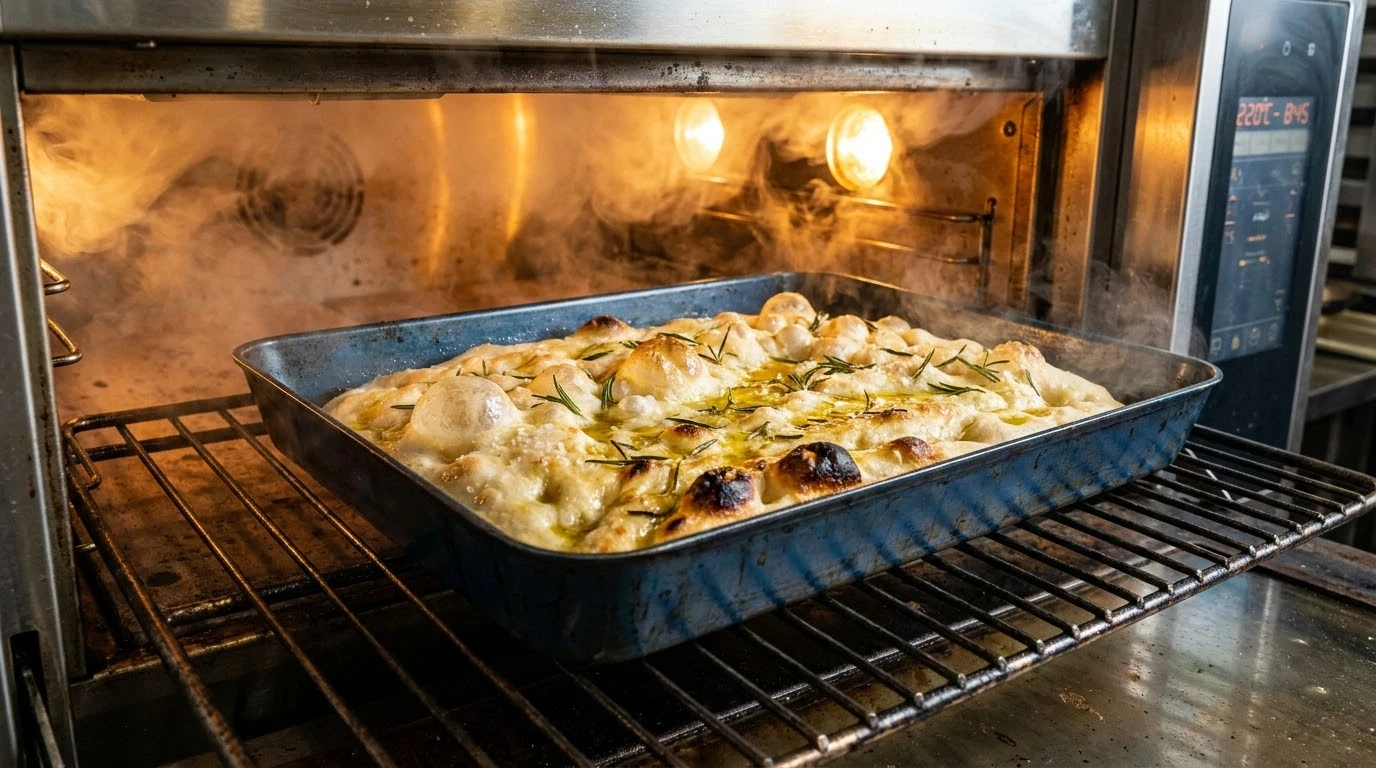
El tratamiento superficial de una bandeja redefine por completo sus propiedades tribológicas, electroquímicas y de transferencia de calor. El anodizado duro electroquímico Tipo III transforma la capa externa del aluminio en alúmina cristalina (óxido de aluminio, Al₂O₃) con una dureza superficial que supera los 60 Rockwell C, rivalizando con el zafiro industrial. Esta superficie microscópicamente microporosa no solo no se desprende jamás (a diferencia de los polímeros aplicados como el PTFE), sino que incrementa la emisividad térmica hasta valores cercanos a 0,92, ofreciendo una resistencia química impenetrable frente al ataque de ácidos alimentarios orgánicos.
La incorporación de perforaciones microfresadas o punzonadas (típicamente de 1,5 a 3 mm de diámetro con una separación equidistante de paso triangular) representa una solución de ingeniería brillante para la pastelería húmeda y el pan de costra quebradiza. Estas aberturas permiten el escape directo y expedito del vapor acuoso que se desprende de la masa hacia la cámara de convección, evitando que quede atrapado bajo el lecho del producto. Sin esta chimenea microscópica, el vapor condensado sobrefría la base del alimento por calor latente de evaporación, dando como resultado fondos blandos, empapados e incapaces de sostener la arquitectura de un tartélet, brioche o baguette refinada.
Por su parte, los revestimientos antiadherentes poliméricos de formulación contemporánea (fluoropolímeros reforzados con matriz cerámica o sol-gel de dióxido de silicio) ofrecen una tensión superficial extraordinariamente baja (inferior a 18 mN/m). Esto facilita el desmolde limpio de azúcares caramelizados, proteínas desnaturalizadas y masas hiperhidratadas sin requerir el aporte de grasas añadidas que alterarían la rancidez y la palatabilidad final. No obstante, su degradación térmica irreversible por encima de los 260 °C y su susceptibilidad al rayado abrasivo exigen un protocolo de mantenimiento aséptico y reservado exclusivamente para procesos térmicos controlados.
Curado y Polimerización de Lípidos en Bandejas de Acero Negro y Hierro
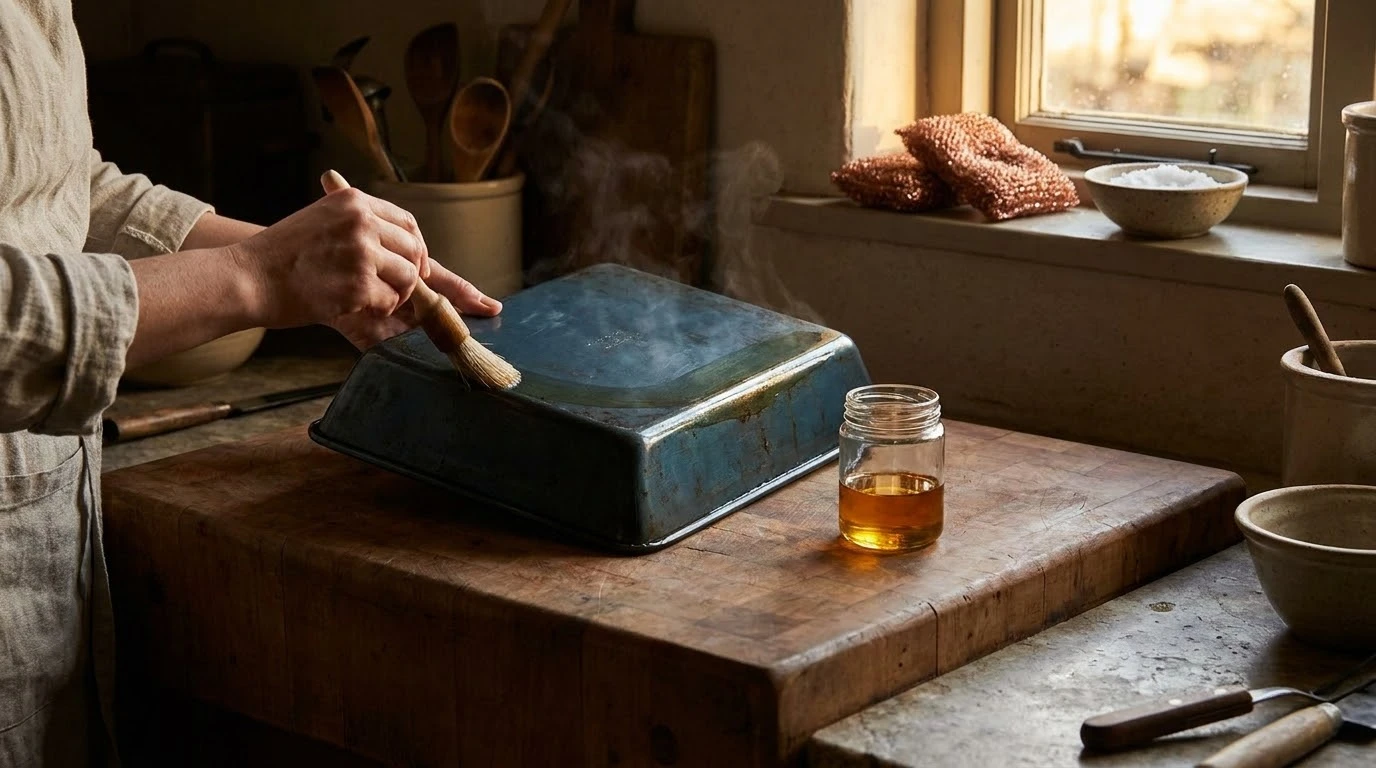
En la alta cocina, las bandejas de acero al carbono azulado y hierro dulce no se utilizan nunca con el metal desnudo y virgen; deben someterse al proceso milenario y bioquímicamente fascinante de la polimerización lipídica o curado térmico. Este procedimiento consiste en calentar repetidamente capas nanométricas de aceites ricos en ácidos grasos poliinsaturados (con alto índice de yodo, como el aceite de lino o pepita de uva) por encima de su punto de humeo. A temperaturas entre 230 °C y 260 °C, los dobles enlaces de carbono de los ácidos grasos sufren autooxidación por radicales libres, deshidratación y polimerización cruzada, formando una matriz de polímero hidrofóbico unida por enlaces covalentes a la red cristalina del hierro.
Esta pátina bio-polimérica resultante no es una capa superficial adherida mecánicamente, sino una verdadera cerámica orgánica integrada en la porosidad microscópica del metal. La superficie curada exhibe un color negro brillante o azabache profundo que no solo maximiza la emisividad térmica radiativa de la bandeja, sino que otorga propiedades antiadherentes comparables a las del teflón, sin el riesgo de degradación tóxica a altas temperaturas. Adicionalmente, el óxido de hierro magnético (magnetita, Fe₃O₄) generado bajo la pátina pasiva el sustrato, previniendo de manera activa la corrosión rojiza por herrumbre (Fe₂O₃) provocada por el vapor del horno.
El mantenimiento de este estrato protector exige un entendimiento riguroso de la química de tensioactivos y la acidez culinaria. El uso de detergentes alcalinos concentrados, estropajos abrasivos de carburo de silicio o la exposición prolongada a jugos con pH inferior a 4,5 (como salsas de tomate concentradas o macerados cítricos) atacan los ésteres del polímero lipídico, saponificando o hidrolizando la película y exponiendo el hierro reactivo. La restauración de esta superficie implica un re-horneado con un lecho microscópico de lípidos purificados para regenerar los enlaces carbonados degradados y mantener inalterada la reactividad térmica de la placa.
Gastronomía de Precisión: Aplicaciones Comparativas según Masa y Preparación
La selección de la bandeja adecuada debe articularse en función de la actividad de agua (aw), el contenido lipídico y la cinética de leudado intrínseca a cada preparación culinaria. Para masas laminadas de hojaldre francés o danés, donde la retención de vapor entre finas láminas de mantequilla es vital antes de que la grasa se escape por fusión, el aluminio perforado de calibre 16 resulta imprescindible. El aluminio eleva velozmente la temperatura del hojaldre hasta el punto de ebullición del agua interfacial (100 °C), provocando la expansión del vapor que levanta las capas laminares, mientras las perforaciones evacúan el exceso de exudación lipídica, produciendo una textura quebradiza inigualable.
En la ejecución de carnes nobles, caza y asados de alta gastronomía (como un chateaubriand o una corona de cordero lechal), la interacción exigida es radicalmente distinta. Aquí se impone el uso de una bandeja pesada de acero inoxidable multicapa (tri-ply con núcleo interno de aluminio o cobre) o hierro forjado de bordes elevados. La alta inercia térmica de estos materiales absorbe el choque de las proteínas frías sin desplomar la temperatura del recinto, favoreciendo una caramelización de Maillard continua y la retención de jugos intravasculares, al tiempo que sus paredes elevadas permiten una acumulación homogénea de grasas aromatizadas para el bañado continuo (arrosé) con mantequilla avellana y aromáticos.
Para la pastelería más etérea y vulnerable, como los macarons de merengue italiano, los merengues franceses deshidratados o las genovesas sutiles, la bandeja de aluminio ciego (sin perforaciones) con revestimiento cerámico o el uso de aluminio crudo emparejado con esterillas de silicona microperforada de grado alimentario (tipo Silpat o Silpain) es mandatorio. Esta combinación atenúa el choque térmico excesivo de la solera del horno mediante una resistencia térmica amortiguadora, permitiendo que la corona del macaron desarrolle su característico 'pie' sin quemarse en la base, logrando un interior húmedo, cremoso y una cáscara crocante con una lisura óptica insuperable.
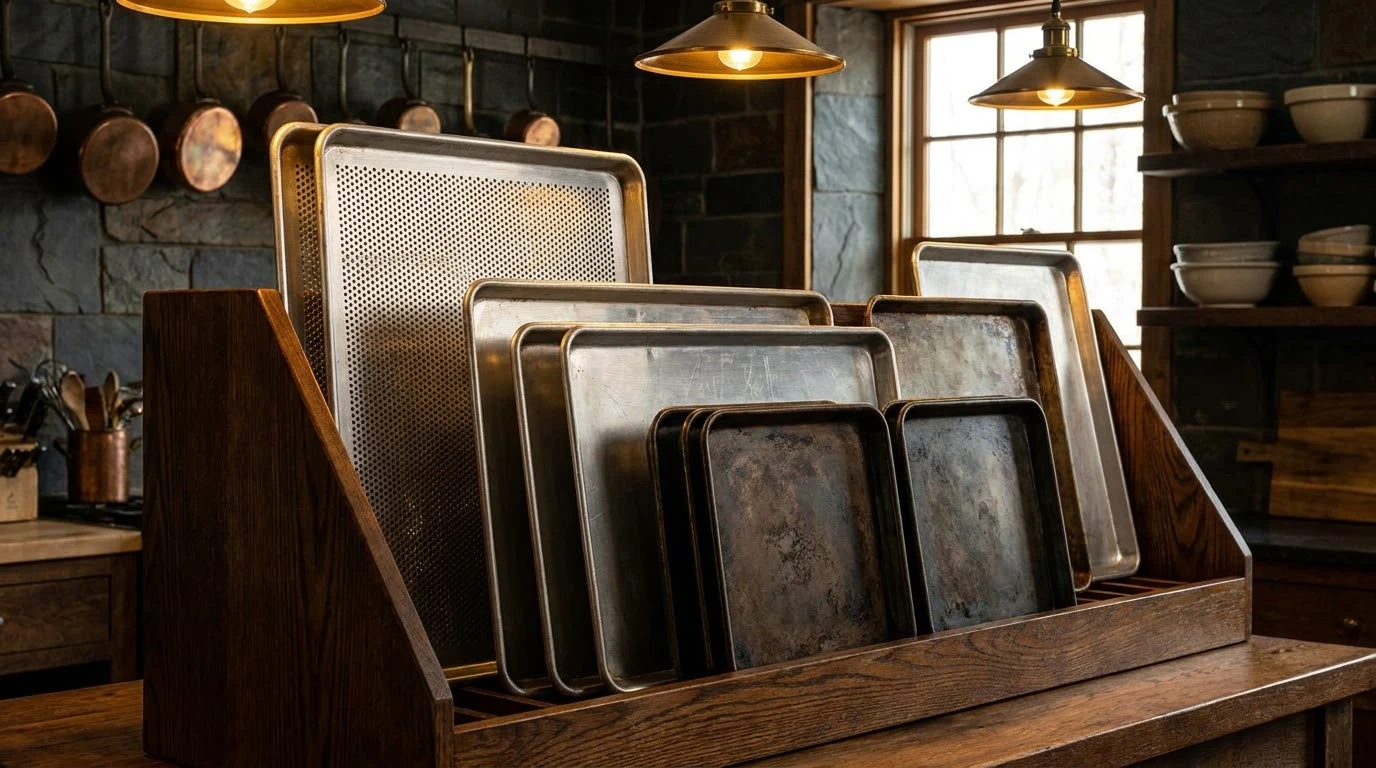
Guía de Conservación, Mantenimiento & Uso Óptimo
Precaliente las bandejas de acero pesado o piedra refractaria durante un mínimo de 45 minutos antes de deslizar panes o masas de alta hidratación; esto maximiza el 'oven spring' al transferir calor conductivo instantáneo antes de la gelatinización del almidón.
Nunca someta una bandeja de aluminio caliente a un choque hídrico con agua fría para lavarla; el gradiente térmico diferencial entre la periferia templada y el centro caliente provocará tensiones plásticas irreversibles que alabean el plano de cocción para siempre.
Para masas ricas en azúcares reductores que tienden a oscurecerse antes de completar su cocción estructural interna, emplee bandejas de aluminio natural brillante, cuya baja emisividad radiativa protege la base y permite una deshidratación homogénea.
Aplique el aceite de curado en capas infinitesimales frotando el metal con papel de fibra no tejida hasta que parezca completamente seco antes de hornear a 250 °C; el exceso de grasa líquida genera islas viscosas e irregulares en lugar de una pátina polimérica cristalina.
Preguntas y Respuestas Frecuentes (9 Claves)
Respuestas a las preguntas y aspectos técnicos más consultados sobre esta investigación gastronómica.
El alma de alambre (habitualmente acero galvanizado o inoxidable de calibre grueso) actúa como una viga de torsión perimetral continua. Al someterse a variaciones térmicas drásticas de hasta 250 °C en minutos, el metal de la base sufre fuerzas vectoriales de dilatación térmica; el reborde encamisado absorbe estas tensiones evitando que la lámina sufra el efecto 'pandeo' o torcimiento mecánico.
El aluminio natural tiene una superficie brillante altamente reflectante con una emisividad infrarroja baja (~0,05 a 0,10), lo que retarda el tostado basal. El anodizado duro Tipo III crea una capa superficial microcristalina de óxido de aluminio de color grisáceo u oscuro con una emisividad superior a 0,90, absorbiendo casi la totalidad del calor radiante y acelerando la cocción y caramelización en la base del alimento.
Es imprescindible en preparaciones donde se requiere una rápida evacuación del vapor basal y una ventilación convectiva directa, tales como baguettes, fondos de tartas y tartaletas de masa sablée, hojaldres y viennoiserie. La perforación impide que el vapor condensado sobrefríe o humedezca la base, garantizando un crujiente perfecto y una cocción uniforme sin bolsas de aire deformantes.
Debido a su baja conductividad y difusividad térmica. El acero inoxidable conduce el calor a una velocidad casi quince veces inferior a la del aluminio, lo que genera puntos calientes aislados y zonas frías intermedias. Esto resulta en bases de pastelería desigualmente cocidas, con sectores pálidos junto a zonas excesivamente doradas o quemadas.
A mayor espesor (menor número de calibre comercial, como calibre 16 frente a calibre 20), mayor es la masa térmica y la capacidad de redistribución lateral del calor por conducción. Una chapa gruesa disipa los puntos calientes generados por las resistencias del horno y amortigua las fluctuaciones de temperatura al abrir la puerta de la cámara de horneado.
Es seguro, pero altera termodinámicamente el comportamiento de la bandeja. La silicona posee una conductividad térmica muy baja y actúa como una barrera aislante que atenúa la transferencia por conducción directa. Es excelente para merengues, galletas delicadas y macarons, pero contraproducente para masas que requieren golpe de calor basal intenso como panes o bases crujientes de pizza.
El acero azulado posee una mayor capacidad calorífica volumétrica y una densidad muy superior a la del aluminio. Esto significa que puede almacenar más energía térmica por unidad de volumen y entregarla con una inercia constante y prolongada al alimento, induciendo una cristalización profunda de los almidones y un desarrollo de corteza robusta y caramelizada insuperable.
La pérdida del revestimiento antiadherente no solo compromete la facilidad de desmolde de los alimentos, sino que altera la rugosidad superficial y la emisividad local del metal subyacente. Además, si se sobrepasan los 260 °C de temperatura de forma accidental, el fluoropolímero sufre pirólisis liberando vapores perfluorados potencialmente tóxicos, inutilizando la bandeja para uso profesional riguroso.
El aluminio es un metal anfótero que reacciona químicamente con medios fuertemente ácidos (pH inferior a 4,5) o alcalinos. El ácido acético, cítrico o málico disuelve la delgada película pasiva natural de alúmina del aluminio crudo, provocando picaduras (pitting), lixiviando cationes de aluminio hacia la preparación y otorgando un regusto metálico, astringente y desagradable a salsas y asados.