Genealogía Histórica: Del Cornetto de Papel a la Revolución de Marie-Antoine Carême
Antes de la codificación sistemática de las artes culinarias en el siglo XIX, la dosificación de masas fluidas y farsas en las cocinas palaciegas dependía casi exclusivamente de cucharas de plata, conos rudimentarios de pergamino engrasado y vejigas de cerdo secadas al aire. Estos métodos primitivos carecían de elasticidad constante y colapsaban con frecuencia ante el incremento de presión interna exigido por pastas de alta densidad como el mazapán tradicional o las pastas de almendra molida.
El salto disruptivo hacia el menaje moderno llegó de la mano de Marie-Antoine Carême (1784-1833), el primer gran arquitecto de la cocina francesa. Obsesionado con el orden geométrico, la simetría neoclásica y la repetibilidad milimétrica en sus monumentales pièces montées, Carême adaptó mangas cónicas de lona de lino tupido encerado, dotándolas de casquillos de latón y estaño en el vértice. Esta innovación permitió aplicar fuerzas de extrusión continuas sin riesgo de rotura transversal de la fibra.
Durante la Revolución Industrial, la incorporación del caucho vulcanizado por el proceso de Charles Goodyear a mediados del siglo XIX transformó los obradores parisinos y vieneses. La lona de algodón comenzó a impregnarse con capas elastoméricas internas, logrando una estanqueidad química total frente a las grasas calientes del beurre noisette y los azúcares hidrosolubles a alta temperatura, evitando la filtración capilar que pudría los tejidos tradicionales.
A lo largo del siglo XX, la transición del latón y la hojalata hacia el acero inoxidable austenítico erradicó definitivamente el riesgo de toxicidad por sales de cobre y la corrosión galvánica provocada por la acidez de los merengues y purés de fruta. La manga dejó de ser un apaño provisional de pastelería para consolidarse como un instrumento de precisión estandarizado en la brigada profesional.
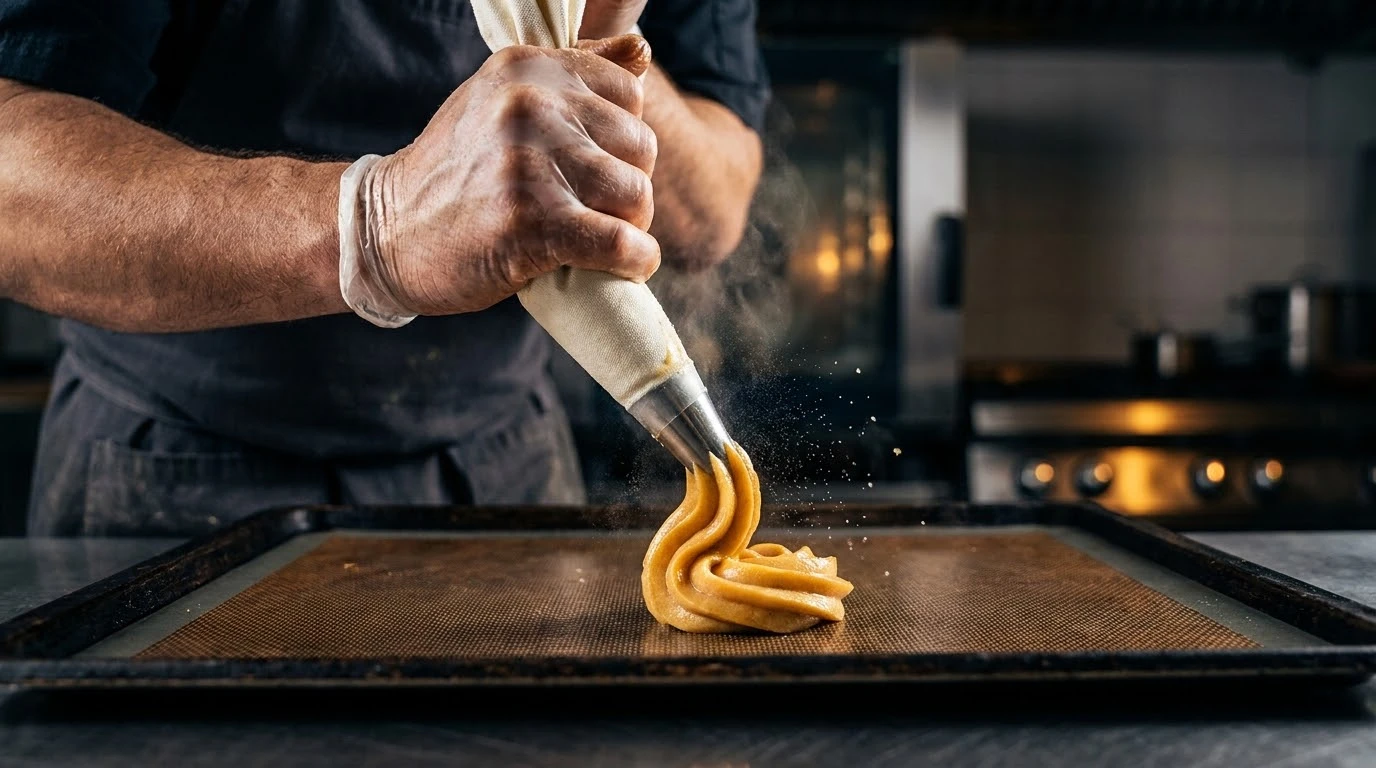
Ciencia de Materiales: De la Lona Resinada al Poliuretano Termoplástico y la Silicona Platino
La selección del material que constituye el cuerpo cónico determina su comportamiento viscoelástico, su durabilidad ante ciclos de fatiga mecánica y su coeficiente de fricción interno. Las mangas clásicas de algodón de fibra larga recubierto de poliuretano destacan por su flexibilidad táctil superior y un coeficiente de aislamiento térmico de aproximadamente 0,04 W/(m·K), impidiendo que el calor emitido por la palma del cocinero (a unos 36 °C) desestabilice emulsiones sensibles como la crema muselina o el ganache montado.
Por su parte, el poliuretano termoplástico (TPU) monocomponente de alta densidad representa el pináculo de la ingeniería higiénica en obradores modernos. Con un espesor de pared calibrado entre 180 y 250 micrómetros (µm), el TPU ofrece una resistencia a la tracción superior a los 45 MPa sin deformación plástica permanente, permitiendo expulsar masas densas sin elongación lateral que altere el caudal del flujo.
La silicona platino reticulada (cured platinum silicone) ofrece un rango de resistencia térmica inigualable, operativo de forma continua entre -40 °C y +220 °C. Su estructura molecular inerte y su conductividad térmica de 0,22 W/(m·K) la hacen apta tanto para la dosificación de masas calientes de patata duquesa o churros directamente de la olla, como para farsas ultracongeladas destinadas al abatimiento térmico en moldes criogénicos.
En el extremo opuesto, los films desechables de polietileno de baja densidad multicapa (LDPE/LLDPE) coextruido aportan esterilidad instantánea en producciones masivas. Sin embargo, su incapacidad de reutilización y su vulnerabilidad al desgarro longitudinal cuando se operan con presiones de extrusión superiores a 1,5 bar las relegan a tareas de apoyo frente al menaje permanente de alto rendimiento.
Reología y Dinámica de Fluidos: Presión Hidrostática, Viscosidad y Fatiga de Material
El trabajo con manga pastelera se rige por los principios del flujo de Poiseuille adaptado a fluidos no newtonianos pseudoplásticos y tixotrópicos, cuya viscosidad aparente disminuye cuando se aplica un esfuerzo de cizallamiento (shear thinning). Masas complejas como la pâte à choux, el merengue italiano o la glasa real requieren un gradiente de presión hidrostática generado mediante la torsión del extremo superior de la manga, reduciendo el volumen del receptáculo y forzando la masa hacia el cono de convergencia.
El ángulo de conicidad del patrón de corte de la manga, habitualmente fijado entre 28° y 34°, define la pérdida de carga hidrodinámica del sistema. Un ángulo excesivamente estrecho genera una resistencia por fricción parietal que exige al operador ejercer presiones superiores a 2 bar en la palma, acelerando la fatiga muscular en los tendones del carpo y forzando las costuras perimetrales del tejido hacia su límite elástico.
El punto crítico de rotura en cualquier manga se sitúa exactamente en la unión entre el vértice inferior y la base de la boquilla, donde se genera una concentración de tensiones conocida como efecto entalla. Si la manga carece de un refuerzo perimetral termosellado con soldadura por alta frecuencia (HF), las fuerzas radiales inducidas por la resistencia de la masa provocan una microfisuración del polímero que termina en reventón catastrófico.
Para optimizar el flujo sin fatigarse, la técnica exige empujar la masa exclusivamente desde la base helicoidal del cierre posterior, manteniendo la mano secundaria como guía inerte en el cuello de descarga. Cualquier presión ejercida en el centro del cuerpo altera la distribución isotrópica de la masa y genera reflujos internos que incorporan burbujas de aire parásitas en la línea de extrusión.
Anatomía, Tamaños y Ergonomía del Obrador: Dimensionado Según Densidad de Masa
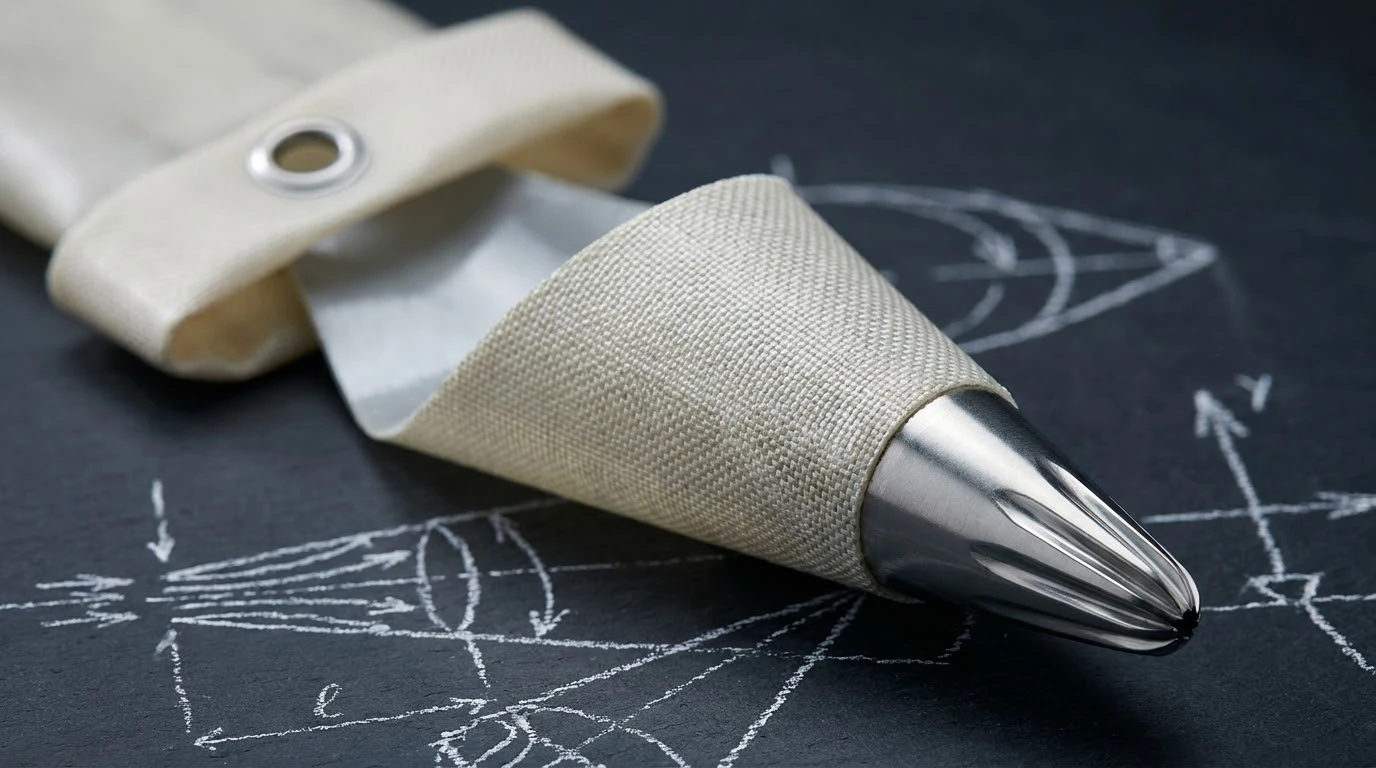
El dimensionamiento correcto de la manga debe responder a un equilibrio estricto entre el volumen de la preparación y la cinemática de la mano. Los formatos estándar de 30 a 35 cm de longitud ofrecen una capacidad volumétrica de 0,5 a 0,8 litros, ideal para trabajos de alta definición táctil como cornetería de chocolate, rotulación con glasa en piezas de boda o montaje de mignardises donde el peso suspendido no debe sobrecargar la muñeca.
Las dimensiones intermedias de 40 a 46 cm (capacidad de 1,2 a 1,8 litros) constituyen el estándar polivalente del obrador profesional. Permiten albergar una tanda completa de crema pastelera o nata montada sin obligar al repostero a recargar continuamente el receptáculo, manteniendo el centro de gravedad del conjunto dentro de la palma para un control de vertido fluido y sin oscilaciones.
Para producciones de envergadura, como el escudillado de bandejas industriales de éclairs, profiteroles o merengues de gran formato, las mangas de 50 a 60 cm de longitud albergan más de 2,5 litros de masa. Estas dimensiones exigen una resistencia a la tracción sobresaliente en las costuras y demandan el uso de soportes cónicos de acero inoxidable durante el proceso de llenado con espátula para garantizar la ergonomía operativa.
Un error recurrente en obradores poco tecnificados es sobredimensionar la carga: llenar una manga de 50 cm hasta el borde para una masa de alta viscosidad como la crema de almendras compacta la estructura celular del relleno y calienta el tercio inferior por fricción sostenida contra los dedos, degradando la emulsión lipídica antes de alcanzar la boquilla.
Metalurgia de Precisión en Boquillas: Acero Inoxidable AISI 304 vs. Plásticos Inyectados
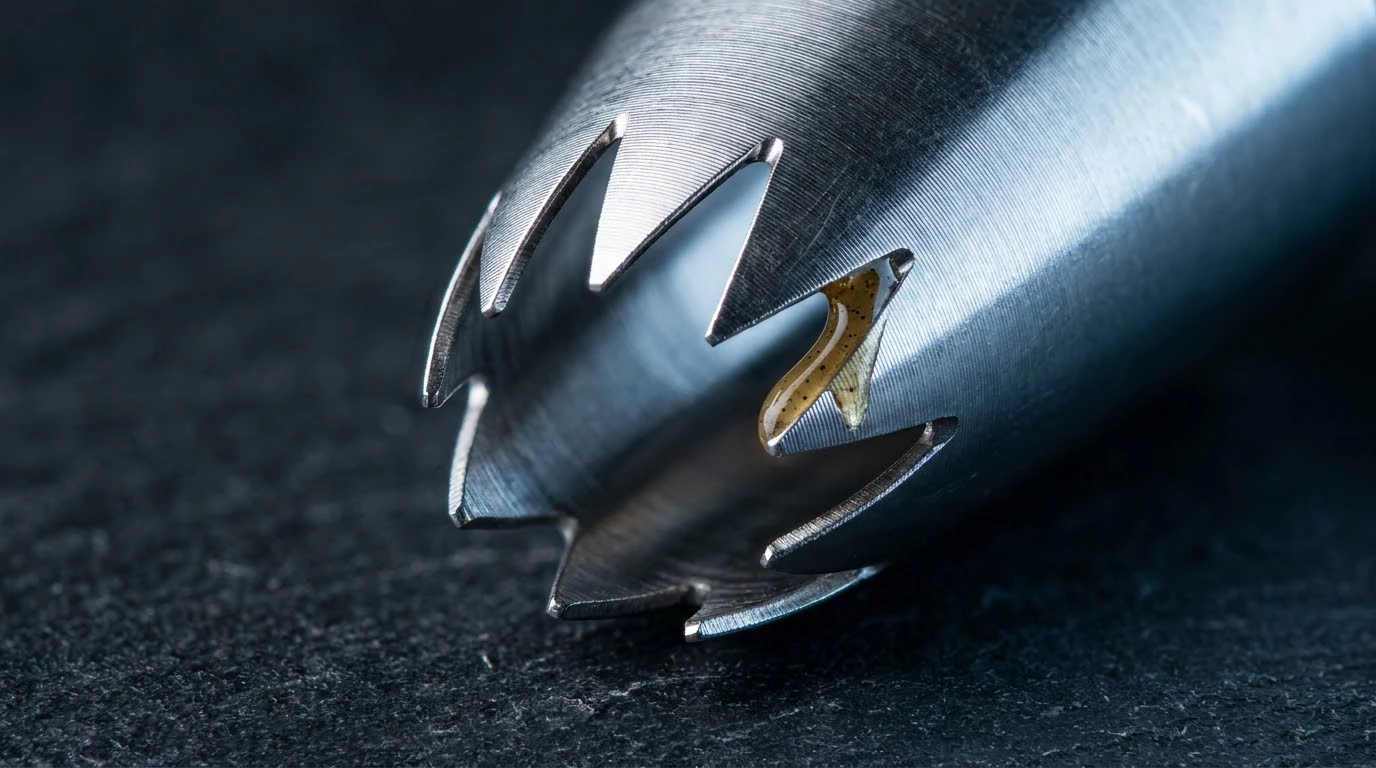
La boquilla es el electrodo terminal de este sistema hidráulico y define la sección de extrusión. En la cúspide de la calidad metalúrgica se sitúa el acero inoxidable austenítico AISI 304 (18/10) embutido en frío en una sola pieza sin costura soldada. Al carecer de uniones por electrofusión, la superficie interna presenta una rugosidad media aritmética (Ra) inferior a 0,4 µm, eliminando puntos de anclaje para colonias bacterianas y garantizando aristas de corte microscópicamente nítidas en boquillas estrelladas.
Las boquillas de hojalata o latón niquelado de generaciones anteriores presentaban un grave defecto de fatiga: tras impactos accidentales o flexiones continuadas, el recubrimiento galvánico se microfisura, exponiendo el metal base a la corrosión galvánica por contacto con ácidos lácticos, ácido cítrico de glaseados y cloruro sódico, lo que transfiere iones metálicos y un regusto férrico indeseado al alimento.
Las alternativas de policarbonato o copoliéster Tritan inyectado son translúcidas, químicamente inertes y resistentes a la deformación mecánica por impacto accidental contra suelos de gres. No obstante, su limitación técnica radica en el radio de curvatura de sus dientes: los moldes de inyección de polímero no pueden reproducir el bisel afilado de 45° que se consigue mediante estampación de precisión en acero templado, generando relieves de menor definición en masas firmes.
El empleo de acopladores roscados de boquilla en polipropileno de grado alimentario optimiza la versatilidad de la manga durante un mismo servicio, permitiendo intercambiar perfiles de corte (lisa, saint-honoré, estrella cerrada) sin vaciar la masa. Su estanqueidad debe verificarse mediante juntas cónicas de asiento plano que soporten pares de apriete manuales sin trasroscarse ni fugar líquidos por capilaridad.
Marcas de Referencia Profesional: Matfer Bourgeat, De Buyer, Thermohauser y Ateco
La firma francesa Matfer Bourgeat lidera la élite del menaje pastelero con su gama de mangas de lona resinada hidrófuga y sus modelos en poliuretano monocapa. Sus boquillas de policarbonato indeformable y sus series de acero inoxidable sin soldadura cumplen con los estándares de higiene NF Alimentaire más exigentes, garantizando tolerancias dimensionales dentro de los ±0,05 mm en la abertura de extrusión.
Por su parte, De Buyer encarna la tradición metalúrgica de los Vosgos con su sistema patentado Le Tube y sus mangas profesionales de nylon soldado de alta resistencia mecánica. Las boquillas de acero inoxidable 18/10 de De Buyer reciben un pulido electroquímico final que pasiva activamente la capa superficial de óxido de cromo (Cr2O3), otorgando una inmunidad total frente a la oxidación por cloruros y detergentes alcalinos.
El fabricante alemán Thermohauser destaca por su dominio en el termosellado de polímeros técnicos y su catálogo de mangas en tejido sintético con recubrimiento de poliuretano vulcanizado. Su tecnología de sellado por ultrasonidos crea uniones homogéneas a nivel molecular que superan la resistencia a la rotura del propio material base, ofreciendo una longevidad operativa calculada en miles de ciclos de lavado industrial.
En el mercado anglosajón, la histórica casa estadounidense Ateco (August Thomsen Corp.) continúa siendo un referente imprescindible para boquillas de diseño complejo (hojas, pétalos de rosa, canastas entrelazadas). Sus conos de lona tratada resisten las agresivas grasas de los buttercreams americanos sin ablandamiento de la fibra, completando el cuarteto de manufacturas de solvencia probada en obradores de alta exigencia.
Protocolo de Higienización Térmica, Esterilización y Secado para Vida Útil Indefinida
El mayor enemigo de la longevidad de una manga pastelera reutilizable no es la presión de trabajo, sino la colonización biológica por un secado deficiente y el ataque químico de agentes tensoactivos inadecuados. Los residuos de triglicéridos y proteínas lácteas depositados en el vértice inferior forman rápidamente biopelículas (biofilms) de Bacillus cereus y Listeria monocytogenes si no se neutralizan de forma inmediata tras el servicio.
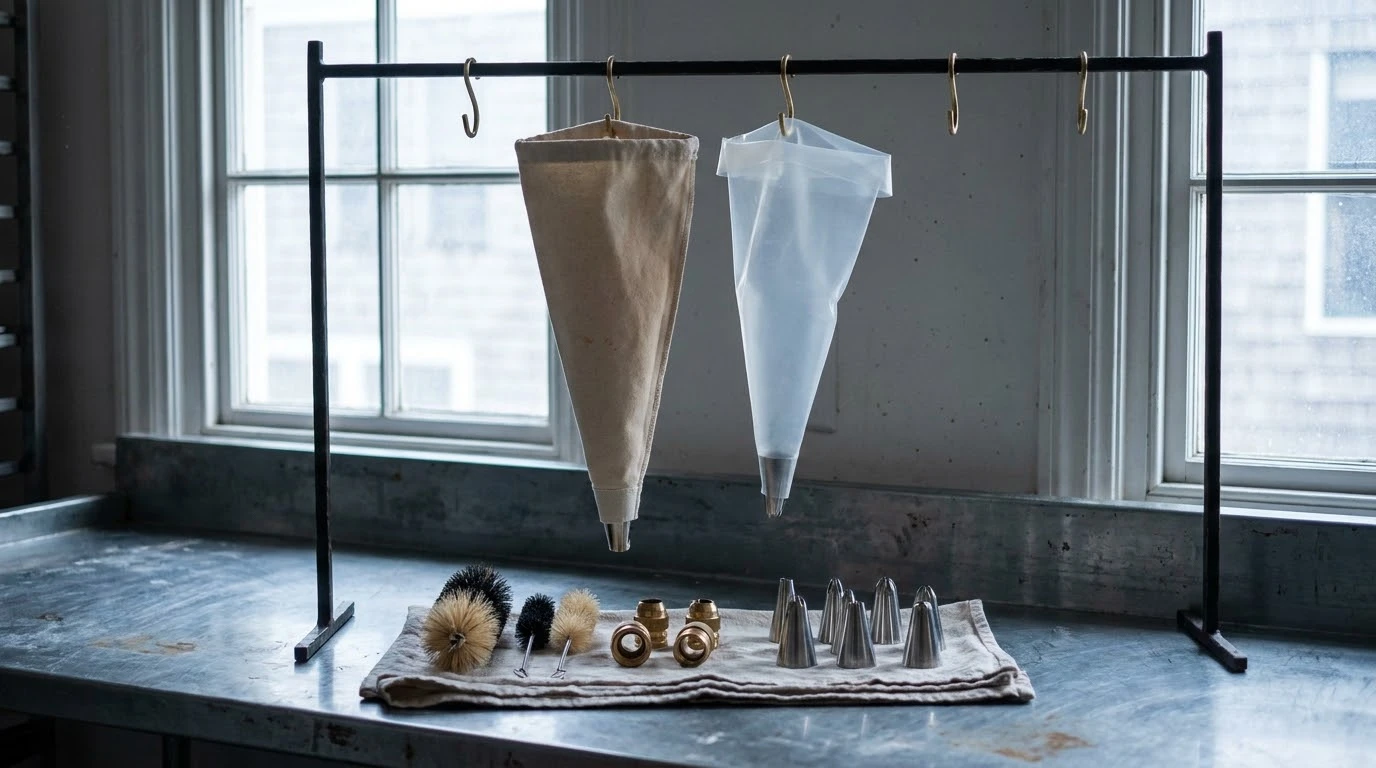
El protocolo de limpieza profesional exige lavar la manga del revés con agua tibia desmineralizada a 45-50 °C y un jabón neutro de pH 7, utilizando cepillos cilíndricos cónicos de cerdas de nylon que no arañen el recubrimiento interno de poliuretano. Está terminantemente prohibido el uso de lejías o compuestos con cloro activo concentrado, ya que el ion hipoclorito fragmenta las cadenas poliméricas del TPU, provocando fragilidad estructural y cuarteamientos irreversibles.
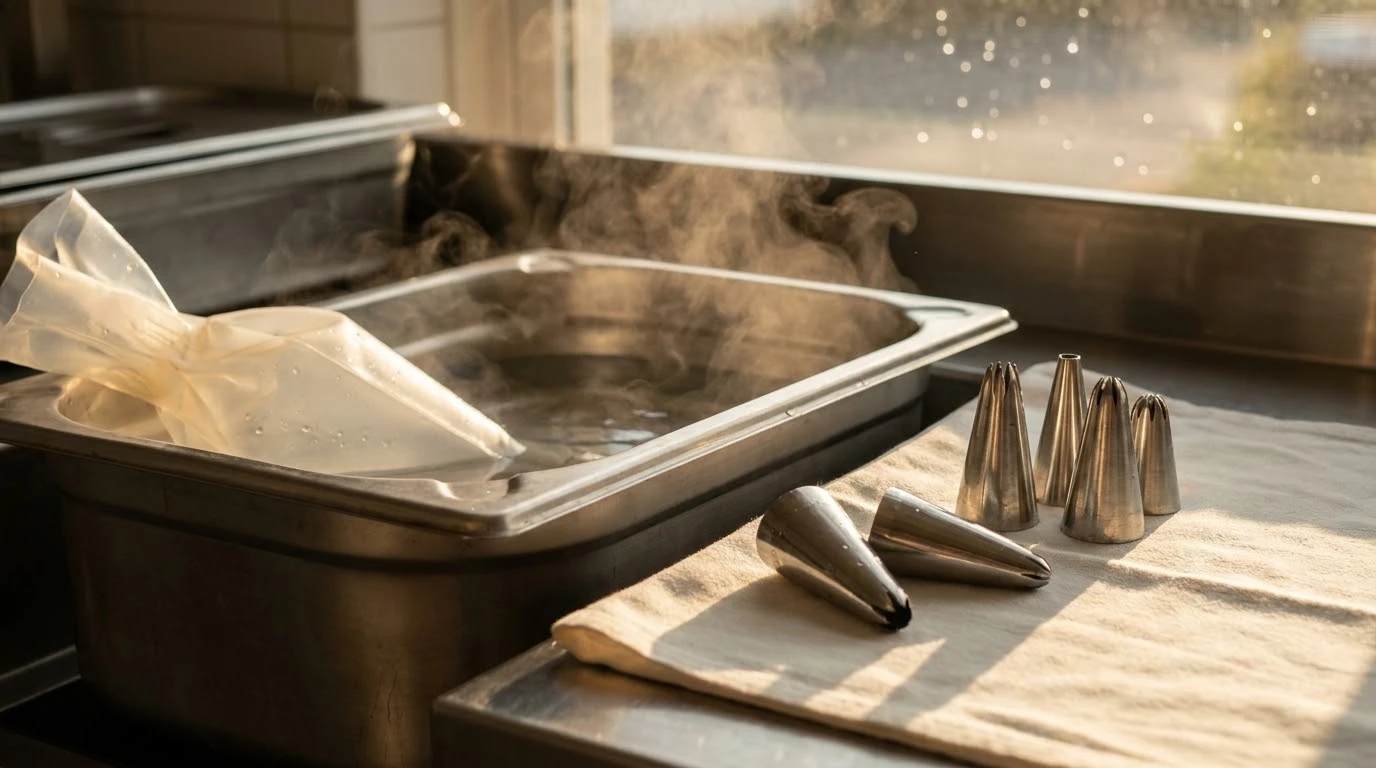
La esterilización térmica periódica puede efectuarse por inmersión controlada en agua a 90-95 °C durante 3 a 5 minutos en mangas de lona tratada, silicona platino y TPU de alta especificación. Las boquillas de acero inoxidable AISI 304 pueden someterse a autoclave hospitalario a 121 °C o ciclos intensivos de lavavajillas industrial sin riesgo alguno de alteración cristalográfica o dimensional.
El secado es el paso crítico final: la manga jamás debe almacenarse doblada o húmeda en cajones cerrados. Debe suspenderse verticalmente desde su ojal perimetral superior en un colgador de acero de varillas ventiladas, con la boca inferior abierta hacia abajo para drenar cualquier condensación residual por gravedad. Un material bien mantenido conservará sus propiedades viscoelásticas y su esterilidad durante más de una década de servicio continuo.
Preguntas y Respuestas Frecuentes
Depende de su composición molecular: las mangas de silicona platino soportan perfectamente el autoclave a 121 °C e inmersión en agua hirviente a 100 °C. Las mangas de poliuretano termoplástico (TPU) y lona resinada toleran inmersiones de esterilización en agua caliente a un máximo de 90-95 °C durante 5 minutos, pero no deben someterse a vapor presurizado prolongado para no degradar su recubrimiento hidrófugo.