Fuerza de la harina

(Force boulangère / W)

Transcripción IPA: [fɔʁs bu.lɑ̃.ʒɛʁ]

Locución Fonética · Multilingüe

Pronunciación académica y lectura íntegra de ficha

I. Definición Esencial

La fuerza panadera de una harina, tipificada internacionalmente por el índice W en el ensayo alveográfico de Chopin, cuantifica el trabajo mecánico total (expresado en julios multiplicados por 10⁻⁴ o ergio × 10³) necesario para inflar una burbuja de masa de prueba calibrada hasta su estallido definitivo. Este valor integra conjuntamente la tenacidad (P) y la extensibilidad (L), definiéndose matemáticamente como el área total bajo la curva del alveograma. Las harinas se clasifican convencionalmente desde débiles (W < 120, repostería y galletas) hasta harinas de gran fuerza o 'manitoba' (W 350-420, panettone, colomba y brioches de larga fermentación).

En la alta pastelería y panificación de fermentación lenta, la fuerza no representa simplemente el porcentaje cuantitativo de proteína total de la harina (habitualmente entre el 9% y el 15,5%), sino la calidad biomecánica y polimérica de las fracciones de glutenina y gliadina. Una harina de gran fuerza posee la capacidad reológica de soportar ingentes cargas de lípidos (mantequilla >50%), yemas de huevo (30%-40%), sacarosa (20%-25%) y agua en masa, resistiendo fermentaciones biológicas de 24 a 72 horas a baja temperatura (4°C) sin desfallecimiento estructural ni proteólisis colapsante.

II. Etimología e Historia Gastronómica

El concepto de 'fuerza' se remonta a los molineros franceses e italianos del siglo XVIII y XIX, quienes distinguían empíricamente los trigos duros y harinas 'cortadas' capaces de absorber abundante agua de los trigos tiernos destinados a la pastelería blanda. No obstante, la formalización técnica del término 'Force boulangère' y la asignación del parámetro W nació en París en 1921 con las patentes del Alveógrafo Chopin, revolucionando los estándares del comercio internacional de cereales.

En Italia, la adopción del concepto W fue crucial para el desarrollo de los grandes leudados tradicionales como el Panettone milanés, donde los maestros pasteleros requerían harinas con una fuerza insólita capaces de superar W 380 (originalmente trigos importados de la región de Manitoba, Canadá). En Francia, la codificación de las harinas por contenido de cenizas (Type 45, Type 55, Type 65) convivió siempre con el índice W, siendo canonizado por Raymond Calvel y modernizado en tratados contemporáneos de viennoiserie refinada promovidos por Meilleur Ouvrier de France como Pierre Hermé y Christophe Michalak.
III. Ciencia Culinaria y Bioquímica

La base molecular de la fuerza panadera reside en la concentración y arquitectura molecular de las gluteninas poliméricas de alto peso molecular (HMW-GS), codificadas por los loci Glu-A1, Glu-B1 y Glu-D1 del genoma del trigo (particularmente las subunidades 5+10 en Glu-D1, asociadas inequívocamente a elevados valores de W). Estas proteínas forman un retículo tridimensional reforzado por puentes disulfuro intermoleculares covalentes que atrapan gránulos de almidón y vesículas de gas CO₂. A mayor peso molecular y regularidad de las repeticiones de beta-giros ricos en prolina y glutamina, mayor es la capacidad del polímero para acumular energía elástica sin romperse bajo esfuerzo cortante.

Durante el proceso de fermentación, una harina con W elevado presenta una cinética de degradación proteolítica lenta frente a las peptidasas nativas y microbianas, manteniendo la integridad del retículo de gluten aun en presencia del etanol sintetizado por Saccharomyces cerevisiae y la bajada de pH inducida por Lactobacillus. Asimismo, las harinas con alto W suelen presentar una capacidad de retención de agua (hydration capacity) significativamente más alta (60%-70% o superior), debido tanto al contenido de proteína funcional como al porcentaje de pentosanos (arabinoxilanos solubles e insolubles) y almidón dañado por la molienda (6%-8%), que capturan moléculas de agua libres reduciendo la actividad de agua (aw).

IV. Protocolo de Ejecución y Precisión Técnica

Para trabajar con harinas de gran fuerza (W 350-400, P/L 0,55-0,65) en masas fermentadas complejas como el panettone artesanal, se requiere un protocolo termomecánico riguroso. El amasado de la primera masa (primo impasto) se ejecuta en una amasadora de brazos zambullidores (tuffante) o espiral con variador a baja velocidad, controlando que la temperatura de fricción mantenga la masa entre 24°C y 26°C. Debido a la elevada tenacidad de estas harinas, el desarrollo de la red requiere una introducción escalonada de ingredientes: primero harina, agua y masa madre sólida (pasta madre viva al 50% de hidratación), amasando hasta que la red de gluten esté completamente lisa antes de emulsionar las yemas y la mantequilla pomada a 18°C-20°C en pequeñas fracciones.

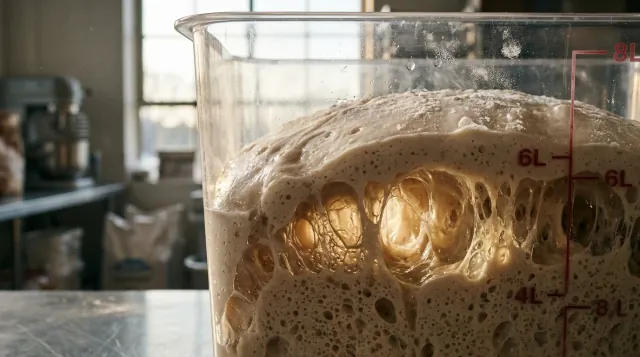
La primera fermentación se realiza en cámara climatizada a 26°C-28°C con una humedad relativa del 70%-75% durante 10 a 12 horas, hasta que el volumen se triplique exactamente (1+2). La fuerza de la harina garantiza que la estructura sostenga este incremento masivo de volumen sin acidificación destructiva. En el segundo amasado (secondo impasto), se incorpora la harina restante de refuerzo, azúcar y sal, sometiendo la masa a una secuencia de pirlatura sobre mármol con mantequilla para crear tensión perimetral antes de disponerla en los moldes pirotines y hornear a 165°C-170°C en horno de solera con inyección inicial de vapor hasta alcanzar una temperatura interna de 93°C-94°C.

Errores Críticos a Evitar en Cocina y Cata

Error #1

Utilizar una harina de fuerza excesiva (W > 300) para productos de corta fermentación o masas quebradas: produce masas rígidas, con alta retracción elástica en el molde, texturas gomosas en lugar de hojaldradas o crujientes, y digestibilidad deficiente por insuficiente hidrólisis enzimática de almidones y proteínas.

Error #2

Emplear una harina débil (W < 180) para brioche o panettone con alto contenido de grasa y azúcar: las cadenas poliméricas son insuficientes para emulsionar los lípidos, resultando en la rotura prematura de la emulsión durante el amasado, colapso de la masa en fermentación y una miga densa e incomestible.

Error #3

Amasar harinas de alta fuerza a temperaturas superiores a 27°C: acelera la fermentación prematura mientras el gluten se debilita térmicamente, provocando sudado de grasa, sobrecalentamiento del retículo viscoelástico y una degradación acelerada de la consistencia plástica.

Instrumental y Utensilios Asociados

Términos Hermanos en Panadería y Alta Pastelería

Explorar categoría
Estirado y plegado

Estirado y plegado

/strɛtʃ ænd fəʊld/

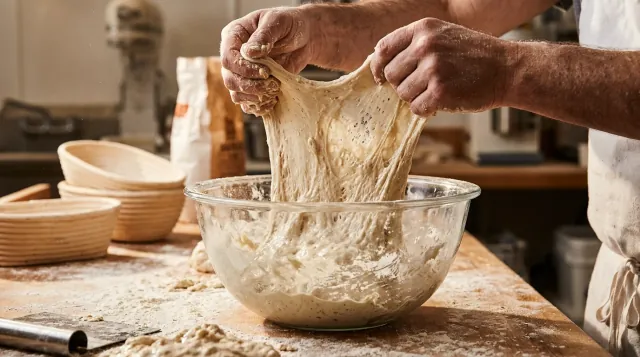
El estirado y plegado (stretch and fold o rabat) es una técnica manual de amasado intermitente y desarrollo mecánico del gluten realizada durante la fermentación primaria o reposo en bloque. Consiste en tomar un sector de la periferia de la masa dentro del bol o batea, traccionarlo verticalmente hacia arriba hasta el límite de su extensibilidad sin romperlo, y doblarlo firmemente sobre la cara superior hacia el lado opuesto, repitiendo esta acción en los cuatro puntos cardinales del pastón. Es la base del método de panificación sin amasado continuo (no-knead / minimal kneading), aplicable a masas con hidrataciones comprendidas entre el 68% y el 80% y porcentajes de prefermento del 15% al 30%. Su función principal es organizar y reforzar la red tridimensional de glutenina y gliadina a lo largo del tiempo, expulsar el exceso de bioóxido de carbono acumulado que pudiera asfixiar a las levaduras y redistribuir de manera uniforme nutrientes y calor interno.

Fermentación en bloque

Fermentación en bloque

/pwɛ̃.taʒ ɑ̃ mas/

La fermentación en bloque, conocida técnicamente en la escuela francesa como 'pointage en masse', es la etapa fermentativa fundamental que transcurre inmediatamente después de finalizar el amasado y que se prolonga hasta la división o pesado del plastón en piezas individuales. Es aplicable a toda la panadería de fermentación biológica y a masas enriquecidas de alta pastelería (panettone, brioche feuilletée, croissant), pudiendo ejecutarse a temperatura ambiente (22°C-26°C) o mediante retardado termorregulado en cámara de frío (2°C-5°C). Durante este lapso, la masa consolida su estructura reológica definitiva: la red de gluten adquiere cohesión elástica y extensibilidad equilibrada, al tiempo que se establece la maduración química del plastón. Es la fase primaria determinante para la producción del bouquet organoléptico (ácidos orgánicos, aldehídos, ésteres aromáticos) y para la génesis de los microalveolos iniciales que definirán la ligereza, digestibilidad y conservación higroscópica de la miga terminada.

Forma Beta-V

Forma Beta-V

[ˈfoɾ.ma ˈbe.ta ˈθiŋ.ko]

Fase alotrópica y configuración reticular cristalina óptima de la manteca de cacao en la chocolatería de alta escuela, caracterizada por un empaquetamiento molecular tridimensional ortorrómbico a monoclínico de triple longitud de cadena. Se define estrictamente dentro de la escala polimórfica como la única forma metaestable de longevidad prolongada que aporta las propiedades mecánicas y ópticas requeridas: contracción volumétrica isotrópica neta (vital para el desmolde), punto de fusión idéntico a la temperatura bucal (33.8 °C - 34.5 °C) y acabado vítreo de alta reflectancia. En la microestructura del bombón, tableta o pieza artística, la consecución exclusiva de cristales β-V inhibe la separación de fases entre la matriz líquida de ácidos grasos monoinsaturados y la red sólida saturada. Su densidad compacta previene la exudación de grasa y garantiza una resistencia estructural óptima contra las huellas dactilares a temperatura ambiente estandarizada (20 °C).

Ganache de chocolate

Ganache de chocolate

/ɡa.naʃ o ʃɔ.kɔ.la/

La ganache de chocolate es la preparación emulsionada madre de la chocolatería y pastelería occidental, constituida por la dispersión termodinámicamente metaestable de una fase lipídica en una fase acuosa, obtenida de la interacción fisicoquímica entre un derivado de cacao (cobertura negra, con leche o blanca) y un vehículo acuoso graso (nata pasteurizada líquida, infusiones acuosas, purés de frutas o mezclas lácteas). La proporción técnica fundamental en el obrador canónico varía según el extracto seco de cacao y manteca de cacao: típicamente 1:1 (peso igual de chocolate negro al 60% y nata con 35% MG) para rellenos de tartas y pasteles; 2:1 a 1,5:1 (mayor proporción de chocolate) para bombones de corte o moldeado; y 1:2 para ganaches montadas (ganaches montées) con posterior aireación mecánica. Su reología varía desde un fluido tixotrópico en estado cálido hasta un sólido plástico viscoelástico y sedoso tras la cristalización completa de los triglicéridos a temperatura controlada (16°C a 18°C). Su función organoléptica es proveer una disolución palatal ultrasedosa, liberando el perfil aromático de los precursores tostados del haba de cacao sin astringencia residual ni separación perceptible entre la fase grasa y el agua ligada.

Glaseado espejo

Glaseado espejo

[/ɡla.seˈa.ðo esˈpe.xo/ [ɡla.saʒ mi.ʁwaʁ]

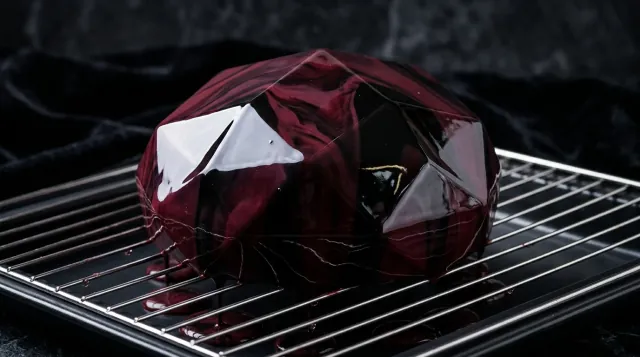
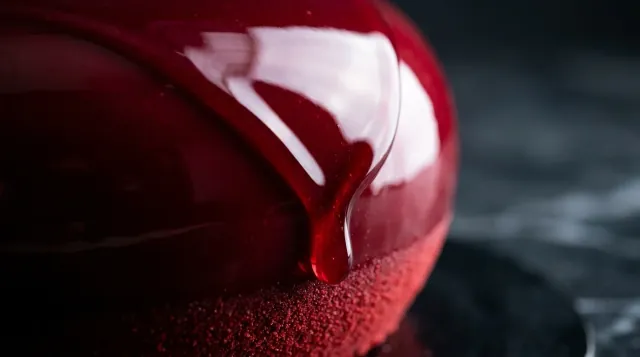
El glaseado espejo es una cobertura técnica de acabado de alta pastelería clasificada dentro de los geles hidrocoloides emulsionados de base azucarada. Su formulación canónica se estructura a partir de un jarabe sobresaturado de sacarosa, jarabe de glucosa y agua, emulsionado en caliente con una fuente grasa-proteica (leche condensada azucarada o nata 35% MG) y chocolate de cobertura (blanco, con leche o negro), todo ello fijado cinéticamente mediante una red tridimensional de gelatina de floración media-alta (180-220 Bloom). Posee una propiedad reológica marcadamente pseudoplástica y tixotrópica: es fluido y vertible a una temperatura térmica de aplicación extraordinariamente estricta (entre 30°C y 32°C para chocolate blanco/colores, o 34°C-35°C para coberturas negras), adquiriendo un comportamiento de gel elástico y no pegajoso tras el contacto térmico con el entremet congelado. Su función organoléptica es sellar herméticamente la pieza para prevenir la deshidratación por frío, aportando un brillo reflectante absoluto (coeficiente de reflectancia cercano al 90%) con una película micrométrica de menos de 1 mm que no opone resistencia al corte con cuchillo.

Goma xantana

Goma xantana

[ˈɡo.ma sanˈta.na]

Exopolisacárido extracelular de elevado peso molecular producido mediante la fermentación aerobia de glucosa o sacarosa por la bacteria Xanthomonas campestris, purificado mediante precipitación con alcohol isopropílico. En panadería y alta pastelería se clasifica como un hidrocoloide espesante y estabilizante no gelificante que exhibe una reología pseudoplástica o tixotrópica extrema, aportando una alta viscosidad en reposo que desciende casi instantáneamente bajo tensión cortante o cizallamiento. En panadería sin gluten (gluten-free), actúa como el sustituto biomecánico indispensable de la red de gluteninas y gliadinas, utilizándose en dosis de panadero estrictas de entre 0,3% y 1,5% sobre el peso total de almidones para atrapar el dióxido de carbono metabólico. En alta confitería, glaseados espejo y rellenos de frutas, se incorpora habitualmente entre el 0,1% y el 0,3% para inhibir la sinéresis en ciclos continuos de congelación-descongelación y asegurar una suspensión perfecta de partículas insolubles sin alterar el perfil sápidos de la elaboración.