Laminado mecánico

(Laminage mécanique au laminoir)

Transcripción IPA: /la.mi.naʒ me.ka.nik/

Locución Fonética · Multilingüe

Pronunciación académica y lectura íntegra de ficha

I. Definición Esencial

Proceso electromecánico de reducción progresiva, compresión continua y calibración de espesor aplicado a masas hojaldradas y fermentadas laminadas mediante un laminador de cilindros rotatorios contra-rotantes (laminoir). Se clasifica como una operación de mecánica de fluidos viscoelásticos y tecnología de procesos en obrador de alta producción y precisión. En lugar del esfuerzo manual discontinuo e irregular del rodillo tradicional, el laminado mecánico utiliza bandas transportadoras motorizadas reversibles que introducen el pastón a través de un espacio (entrehierro) micrométricamente ajustable entre dos cilindros de acero cromado.

El objetivo tecnológico prioritario es alcanzar una reducción de espesor estrictamente decreciente y uniforme (siguiendo factores de reducción de 1-2 mm por pasada) sin sobrecalentar la masa por fricción ni romper la finísima película de gluten que aísla las fases de mantequilla. Se aplica tanto a las etapas de vuelta (tours) como al afinado final (abaisse) previo al corte de croissants, piezas de hojaldre o fondos de tarta, logrando tolerancias dimensionales inferiores a 0,2 mm en espesores finales estándar de 2,5 a 4 mm.

II. Etimología e Historia Gastronómica

El concepto de laminado procede de la metalurgia pesada de la Revolución Industrial, adaptado por primera vez a la panadería industrial a finales del siglo XIX para la producción de galletas y crackers en el Reino Unido y Estados Unidos. Su introducción definitiva en la alta pastelería francesa y europea ocurrió a partir de la década de 1950, impulsada por fabricantes suizos y franceses (como Rondo y Seewer), que diseñaron laminadoras compactas de precisión para sustituir el agotador trabajo físico del tourage a mano.

Figuras fundacionales de la pedagogía técnica contemporánea, como Raymond Calvel en panadería y posteriormente la escuela Bellouet Conseil y Ferrandi en París, incorporaron el laminador mecánico como herramienta no solo de productividad, sino de excelencia cualitativa superior al rodillo manual, permitiendo un número de capas microscópicas inalcanzables manualmente. En la viennoiserie moderna de autor, el laminador es el instrumento neurálgico para lograr el alveolado geométrico celular 'en nido de abeja' (alveolage régulier) icónico del croissant de competición.
III. Ciencia Culinaria y Bioquímica

El laminado mecánico impone a la masa un régimen de deformación por cizalladura y compresión pura. La ecuación reológica depende del módulo de Young y la viscosidad extensional del détrempe conjugada con la curva de plasticidad de los triglicéridos de la mantequilla. Si el factor de reducción del entrehierro es demasiado drástico en una sola pasada (por ejemplo, reducir el grosor de 20 mm a 8 mm de golpe), se superan las fuerzas de cohesión intermoleculares de la red de gluten, desgarrando la membrana superficial y aplastando las capas de mantequilla adyacentes, lo que induce una emulsión forzada indeseada masa-grasa.

Asimismo, el trabajo mecánico genera disipación de calor por fricción cinética interna. Un aumento de tan solo 2°C a 3°C en el pastón puede elevar la mantequilla por encima de su punto de ablandamiento (18°C), desencadenando la fusión parcial de las fracciones oleicas líquidas y provocando la pérdida de la capacidad de desprendimiento laminar. Por ello, la velocidad lineal de las bandas (usualmente 30-50 cm/s) debe armonizarse con la elasticidad del détrempe, requiriendo que la masa mantenga su estructura polimérica por debajo de los 14°C para garantizar que las capas alcancen grosores submilimétricos (hasta 20-30 micras por estrato tras 5 vueltas) sin fisuras.

IV. Protocolo de Ejecución y Precisión Técnica

Configuración operativa: calibrar el laminador verificando el paralelismo absoluto de los cilindros. El pastón, recién extraído del reposo a 2°C-4°C, debe presentar una temperatura de masa estabilizada entre 10°C y 12°C. Ajustar el indicador de espesor del laminador en una medida apenas 2 mm inferior al espesor real del bloque reposado (ej. si el bloque mide 30 mm, iniciar en 28 mm). Desempolvar con un cepillo de crin natural el exceso de harina superficial para evitar la sequedad y rigidez del hojaldre.

Accionar la palanca de avance y pasar el bloque de manera continua sin tirones. Reducir la separación de los cilindros de forma progresiva en intervalos sucesivos: 28 mm -> 24 mm -> 20 mm -> 16 mm -> 12 mm -> 8 mm. No superar nunca una tasa de reducción mayor al 25-30% por pasada. Ejecutar el plegado deseado (simple o doble) directamente sobre la lona del laminador, rotar la pieza 90 grados, retirar meticulosamente la harina de sellado interno mediante cepillado y proceder al siguiente estirado o transferir a placa fría con papel sulfurizado para reposo térmico a 2°C durante al menos 30 a 60 minutos.

Errores Críticos a Evitar en Cocina y Cata

Error #1

Aplicar una reducción de espesor agresiva y excesiva en una sola pasada para acelerar los tiempos, fracturando internamente las láminas de mantequilla fría, lo que genera fugas masivas de grasa y pérdida total del volumen del hojaldre.

Error #2

No cepillar el exceso de harina de espolvoreo (fleuries) entre pasadas y antes de los pliegues, lo que crea barreras secas aislantes dentro de la masa que evitan la adherencia interlaminar y provocan deslaminado o huecos vacíos durante la cocción.

Error #3

Laminar un pastón cuya mantequilla ha sobrepasado los 16°C por falta de refrigeración; la compresión de los cilindros exprime y emulsiona la grasa dentro de la harina hidratada, transformando el hojaldre en una masa semicompacta incapaz de hojaldrar.

Malla Viva Editorial MomenFress

Dónde cobra vida «Laminado mecánico» en nuestra web

Recetas, bodegas, quesos y queserías D.O.P., tratados científicos y grandes chefs donde este concepto se aplica en la práctica.

2 publicaciones relacionadas

Instrumental y Utensilios Asociados

Términos Hermanos en Panadería y Alta Pastelería

Explorar categoría
Estirado y plegado

Estirado y plegado

/strɛtʃ ænd fəʊld/

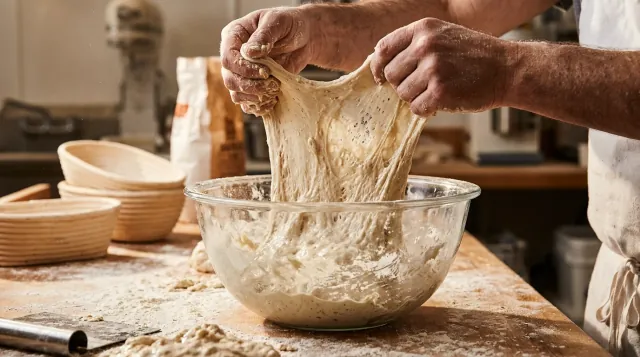
El estirado y plegado (stretch and fold o rabat) es una técnica manual de amasado intermitente y desarrollo mecánico del gluten realizada durante la fermentación primaria o reposo en bloque. Consiste en tomar un sector de la periferia de la masa dentro del bol o batea, traccionarlo verticalmente hacia arriba hasta el límite de su extensibilidad sin romperlo, y doblarlo firmemente sobre la cara superior hacia el lado opuesto, repitiendo esta acción en los cuatro puntos cardinales del pastón. Es la base del método de panificación sin amasado continuo (no-knead / minimal kneading), aplicable a masas con hidrataciones comprendidas entre el 68% y el 80% y porcentajes de prefermento del 15% al 30%. Su función principal es organizar y reforzar la red tridimensional de glutenina y gliadina a lo largo del tiempo, expulsar el exceso de bioóxido de carbono acumulado que pudiera asfixiar a las levaduras y redistribuir de manera uniforme nutrientes y calor interno.

Fermentación en bloque

Fermentación en bloque

/pwɛ̃.taʒ ɑ̃ mas/

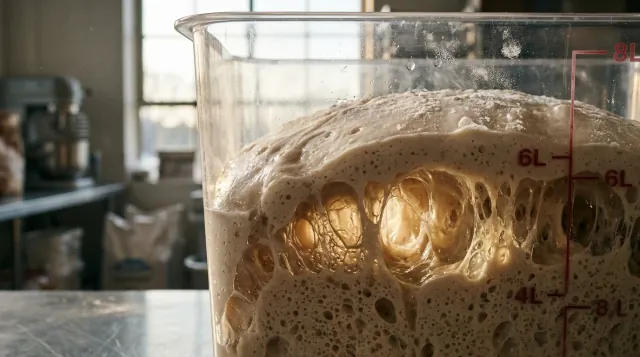
La fermentación en bloque, conocida técnicamente en la escuela francesa como 'pointage en masse', es la etapa fermentativa fundamental que transcurre inmediatamente después de finalizar el amasado y que se prolonga hasta la división o pesado del plastón en piezas individuales. Es aplicable a toda la panadería de fermentación biológica y a masas enriquecidas de alta pastelería (panettone, brioche feuilletée, croissant), pudiendo ejecutarse a temperatura ambiente (22°C-26°C) o mediante retardado termorregulado en cámara de frío (2°C-5°C). Durante este lapso, la masa consolida su estructura reológica definitiva: la red de gluten adquiere cohesión elástica y extensibilidad equilibrada, al tiempo que se establece la maduración química del plastón. Es la fase primaria determinante para la producción del bouquet organoléptico (ácidos orgánicos, aldehídos, ésteres aromáticos) y para la génesis de los microalveolos iniciales que definirán la ligereza, digestibilidad y conservación higroscópica de la miga terminada.

Forma Beta-V

Forma Beta-V

[ˈfoɾ.ma ˈbe.ta ˈθiŋ.ko]

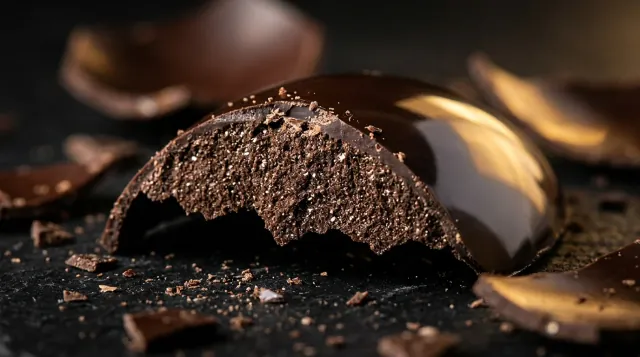
Fase alotrópica y configuración reticular cristalina óptima de la manteca de cacao en la chocolatería de alta escuela, caracterizada por un empaquetamiento molecular tridimensional ortorrómbico a monoclínico de triple longitud de cadena. Se define estrictamente dentro de la escala polimórfica como la única forma metaestable de longevidad prolongada que aporta las propiedades mecánicas y ópticas requeridas: contracción volumétrica isotrópica neta (vital para el desmolde), punto de fusión idéntico a la temperatura bucal (33.8 °C - 34.5 °C) y acabado vítreo de alta reflectancia. En la microestructura del bombón, tableta o pieza artística, la consecución exclusiva de cristales β-V inhibe la separación de fases entre la matriz líquida de ácidos grasos monoinsaturados y la red sólida saturada. Su densidad compacta previene la exudación de grasa y garantiza una resistencia estructural óptima contra las huellas dactilares a temperatura ambiente estandarizada (20 °C).

Ganache de chocolate

Ganache de chocolate

/ɡa.naʃ o ʃɔ.kɔ.la/

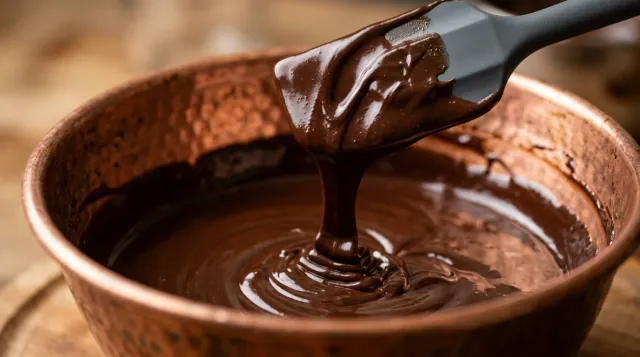
La ganache de chocolate es la preparación emulsionada madre de la chocolatería y pastelería occidental, constituida por la dispersión termodinámicamente metaestable de una fase lipídica en una fase acuosa, obtenida de la interacción fisicoquímica entre un derivado de cacao (cobertura negra, con leche o blanca) y un vehículo acuoso graso (nata pasteurizada líquida, infusiones acuosas, purés de frutas o mezclas lácteas). La proporción técnica fundamental en el obrador canónico varía según el extracto seco de cacao y manteca de cacao: típicamente 1:1 (peso igual de chocolate negro al 60% y nata con 35% MG) para rellenos de tartas y pasteles; 2:1 a 1,5:1 (mayor proporción de chocolate) para bombones de corte o moldeado; y 1:2 para ganaches montadas (ganaches montées) con posterior aireación mecánica. Su reología varía desde un fluido tixotrópico en estado cálido hasta un sólido plástico viscoelástico y sedoso tras la cristalización completa de los triglicéridos a temperatura controlada (16°C a 18°C). Su función organoléptica es proveer una disolución palatal ultrasedosa, liberando el perfil aromático de los precursores tostados del haba de cacao sin astringencia residual ni separación perceptible entre la fase grasa y el agua ligada.

Glaseado espejo

Glaseado espejo

[/ɡla.seˈa.ðo esˈpe.xo/ [ɡla.saʒ mi.ʁwaʁ]

El glaseado espejo es una cobertura técnica de acabado de alta pastelería clasificada dentro de los geles hidrocoloides emulsionados de base azucarada. Su formulación canónica se estructura a partir de un jarabe sobresaturado de sacarosa, jarabe de glucosa y agua, emulsionado en caliente con una fuente grasa-proteica (leche condensada azucarada o nata 35% MG) y chocolate de cobertura (blanco, con leche o negro), todo ello fijado cinéticamente mediante una red tridimensional de gelatina de floración media-alta (180-220 Bloom). Posee una propiedad reológica marcadamente pseudoplástica y tixotrópica: es fluido y vertible a una temperatura térmica de aplicación extraordinariamente estricta (entre 30°C y 32°C para chocolate blanco/colores, o 34°C-35°C para coberturas negras), adquiriendo un comportamiento de gel elástico y no pegajoso tras el contacto térmico con el entremet congelado. Su función organoléptica es sellar herméticamente la pieza para prevenir la deshidratación por frío, aportando un brillo reflectante absoluto (coeficiente de reflectancia cercano al 90%) con una película micrométrica de menos de 1 mm que no opone resistencia al corte con cuchillo.

Goma xantana

Goma xantana

[ˈɡo.ma sanˈta.na]

Exopolisacárido extracelular de elevado peso molecular producido mediante la fermentación aerobia de glucosa o sacarosa por la bacteria Xanthomonas campestris, purificado mediante precipitación con alcohol isopropílico. En panadería y alta pastelería se clasifica como un hidrocoloide espesante y estabilizante no gelificante que exhibe una reología pseudoplástica o tixotrópica extrema, aportando una alta viscosidad en reposo que desciende casi instantáneamente bajo tensión cortante o cizallamiento. En panadería sin gluten (gluten-free), actúa como el sustituto biomecánico indispensable de la red de gluteninas y gliadinas, utilizándose en dosis de panadero estrictas de entre 0,3% y 1,5% sobre el peso total de almidones para atrapar el dióxido de carbono metabólico. En alta confitería, glaseados espejo y rellenos de frutas, se incorpora habitualmente entre el 0,1% y el 0,3% para inhibir la sinéresis en ciclos continuos de congelación-descongelación y asegurar una suspensión perfecta de partículas insolubles sin alterar el perfil sápidos de la elaboración.