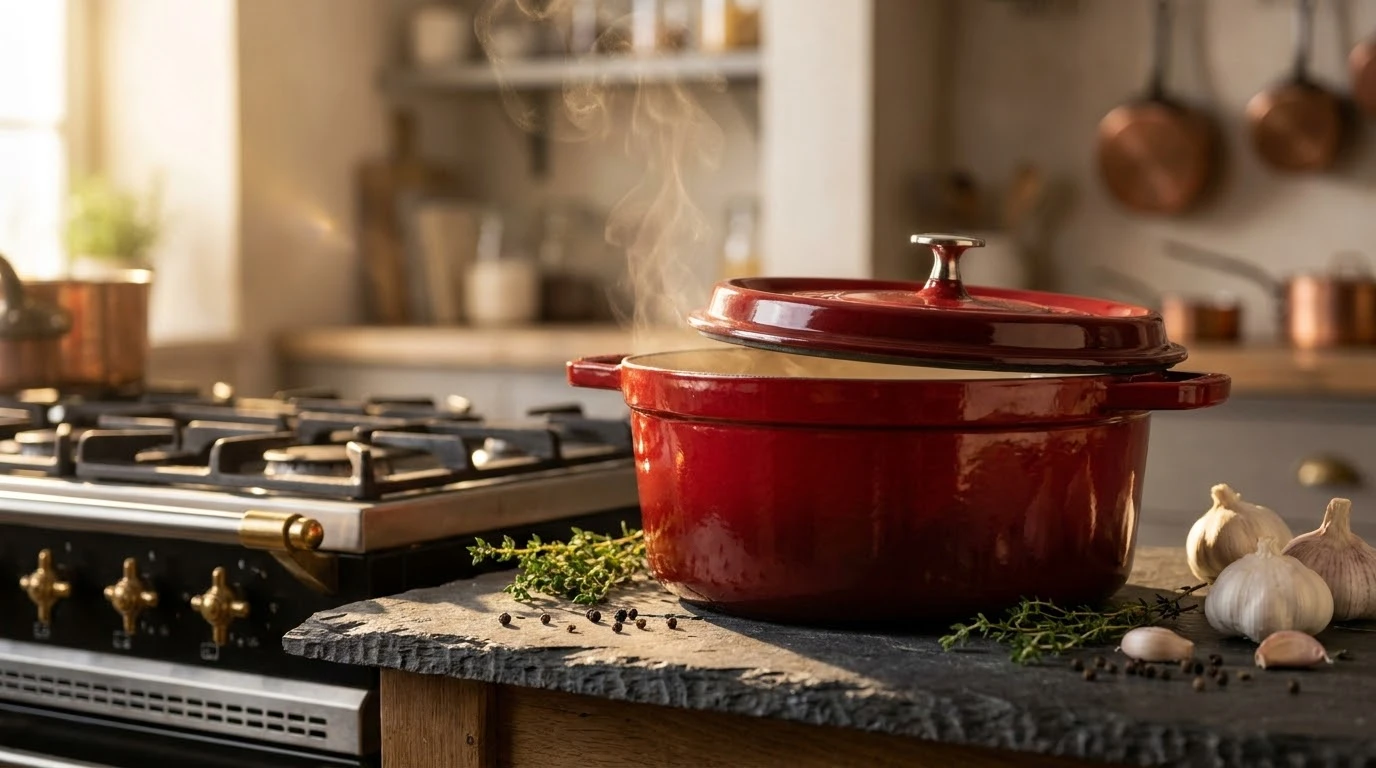
En el santuario de la alta gastronomía, donde convergen la ingeniería metalúrgica y la sabiduría ancestral del fuego, la cocotte de hierro fundido esmaltado se erige como el instrumento definitivo para la transformación pausada de la materia viva. Lejos de ser un mero recipiente de cocción, esta vasija representa un microecosistema termodinámico cerrado en el que convergen la inercia del hierro, la pureza aséptica del vidrio mineral y una gestión milimétrica de los flujos de humedad. Ninguna batería contemporánea, con toda la sofisticación de sus aleaciones sintéticas o recubrimientos antiadherentes efímeros, ha logrado igualar el equilibrio de calor radiante y masa que este titán de las cocinas lentas ofrece a la brigada profesional.
La anatomía de una cocotte de linaje responde a una lógica físico-química implacable. Su fabricación mediante colada de arrabio líquido en moldes de arena de grano fino otorga una estructura molecular densa y porosa a nivel microscópico, posteriormente sellada mediante la vitrificación de esmalte vítreo a temperaturas que superan los ochocientos grados centígrados. Esta armadura bicapa no solo erradica la reactividad de los iones férricos ante los ácidos nobles del vino, el tomate o el vinagre de Jerez, sino que crea una superficie de cocción con una rugosidad superficial controlada, idónea para desencadenar la reacción de Maillard sin riesgo de carbonización prematura o lixiviación metálica.
Comprender la cocotte es comprender la pedagogía del tiempo en la culinaria clásica y moderna: desde el colapso gelatinoso del colágeno en un jarrete de ternera hasta la condensación cíclica de aromas volátiles propiciada por su emblemática tapa de lluvia autorociadora. Esta guía técnica y doctrinal desglosa de manera exhaustiva sus fundamentos termodinámicos, su anatomía constructiva, las leyes cinéticas del guisado prolongado y las pautas innegociables de mantenimiento que transforman una adquisición gastronómica en un legado indeleble destinado a trascender generaciones de cocineros.
Ficha Metalúrgica & Ergonomía del Utensilio
Hierro fundido gris laminar nodular recubierto con 3 capas de esmalte vítreo vitrificado a 800 °C
Fundición en moldes individuales de arena de sílice refractaria, desmoldeo destructivo y pulido robotizado de precisión
Grosor basal de 4,5 a 5,2 mm / Paredes perimetrales de 3,8 mm / Peso total de 4,8 a 5,5 kg en formatos estándar de 24-26 cm
Vida útil transgeneracional superior a 75 años garantizada bajo condiciones correctas de choque térmico y agentes abrasivos neutros
Asas monobloque sobredimensionadas continuas al chasis; pomo superior de acero inoxidable macizo o latón puro resistente a 260 °C
Arqueología Metalúrgica y la Génesis del Hierro Esmaltado
El origen de la cocotte se hunde en la historia de la metalurgia del norte y este de Europa, donde las ollas comunales de hierro forjado al fuego de leña constituían el corazón nutricional de las aldeas medievales. Sin embargo, el salto cualitativo hacia la alta precisión culinaria se produjo en la región francesa de las Ardenas y Picardía a principios del siglo XX. En este enclave geográfico, la confluencia de yacimientos de carbón, mineral de hierro de alta pureza y arenas silíceas propició la fundación de fundiciones icónicas que concibieron un proceso revolucionario: fusionar la extraordinaria inercia térmica del arrabio con una camisa protectora de esmalte vítreo insoluble.
Tradicionalmente, las ollas holandesas (Dutch ovens) de hierro desprovisto de revestimiento exigían complejos procesos de curado graso polimerizado y reaccionaban negativamente ante elaboraciones con alta concentración de ácidos málico, cítrico o tartárico. El advenimiento del esmaltado vítreo bicapa y tricapa transformó radicalmente este panorama. Al pulverizar sobre el chasis de fundición una frita mineral compuesta de sílice, feldespato, bórax y pigmentos inorgánicos, y someter la pieza a una calcinación cercana a los 850 °C, el vidrio y el metal formaron un enlace molecular homogéneo, otorgando a la cocotte inmunidad absoluta frente a la corrosión y la lixiviación organoléptica.
Cada cocotte de estirpe profesional nace a partir de un molde de arena refractaria individual. Tras ser vertido el hierro líquido a más de 1.400 °C y enfriarse lentamente para evitar tensiones mecánicas internas, el molde se fractura deliberadamente para liberar la pieza en bruto, lo que garantiza que ninguna cocotte en el mundo sea idéntica a otra en sus dimensiones micrométricas. Posteriormente, artesanos de fundición eliminan las rebabas a mano y pulen las irregularidades superficiales antes de que los brazos robóticos apliquen la barbotina de imprimación y los acabados cromáticos de alta saturación que caracterizan la iconografía de la cocina gala.
El resultado de este periplo artesanal es una vasija de peso colosal, densidad estructural imperturbable y una resonancia física única al ser percutida. La cocotte es la materialización tangible del triunfo de la ingeniería metalúrgica sobre la volatilidad del calor directo, asegurando que la energía transferida a los alimentos no sea un fogonazo agresivo, sino un abrazo térmico envolvente, homogéneo y constante.
Termodinámica Aplicada: Inercia, Capacidad Calorífica y Emisividad
Para dominar la cocotte es imperativo sumergirse en las leyes de la termodinámica clásica. A menudo, el cocinero neófito confunde la conductividad térmica con la capacidad calorífica volumétrica. Metales como el cobre o el aluminio son conductores hiperbólicos del calor (con conductividades de 390 y 230 W/m·K respectivamente), respondiendo al segundo ante cualquier fluctuación del mando de gas. Por el contrario, el hierro fundido es un conductor térmico mediocre (aproximadamente 50 W/m·K), pero posee una masa y densidad que le confieren una inercia térmica colosal.
Esta inercia actúa como un formidable volante de inercia energético. Cuando una pieza fría de carne con alto contenido hídrico (como un buey de pasto o un ossobuco) entra en contacto con el fondo de una sartén delgada, la temperatura superficial de la sartén se desploma abruptamente por debajo de los 100 °C, provocando que la carne 'sude' sus jugos celulares y termine cociéndose en vapor turbio en vez de dorarse. En una cocotte precalentada con una base de 5 mm de grosor, la reserva masiva de calorías acumulada impide la caída térmica; la evaporación del agua superficial es instantánea y la caramelización de aminoácidos y azúcares reductores se desencadena con una violencia química controlada.
Asimismo, la cocotte emite calor no solo por conducción directa en el lecho del recipiente, sino mediante una profusa radiación infrarroja lejana. Las paredes gruesas y pesadas se calientan simétricamente, transformando el cilindro interior en un horno envolvente de convección estática. Los alimentos ubicados en el centro del guiso reciben fotones infrarrojos que penetran en los tejidos con mayor eficiencia que la simple transferencia por contacto acuoso.
Esta constancia térmica atenúa de forma drástica los picos y valles de potencia generados por los quemadores de gas domésticos o las oscilaciones de las bobinas de inducción electromagnética. Dentro de una cocotte, el líquido entra en un estado de régimen térmico laminar estacionario, donde el borboteo es microscópico y la rotura de las fibras musculares de las viandas ocurre sin turbulencias mecánicas que desintegren su arquitectura morfológica.
La Física de la Tapa de Lluvia y el Ciclo Hidrológico Cerrado
El secreto más sublime de la cocotte reside en la arquitectura de su cubierta superior. A diferencia de las tapas planas, convexas tradicionales o de cristal ligero con orificio de descompresión, la tapa de una cocotte de autor es un bloque de hierro fundido de densidad masiva que sella el borde del cuerpo por simple gravedad gravitatoria, generando una ligera sobrepresión estática en la cámara de vapor.
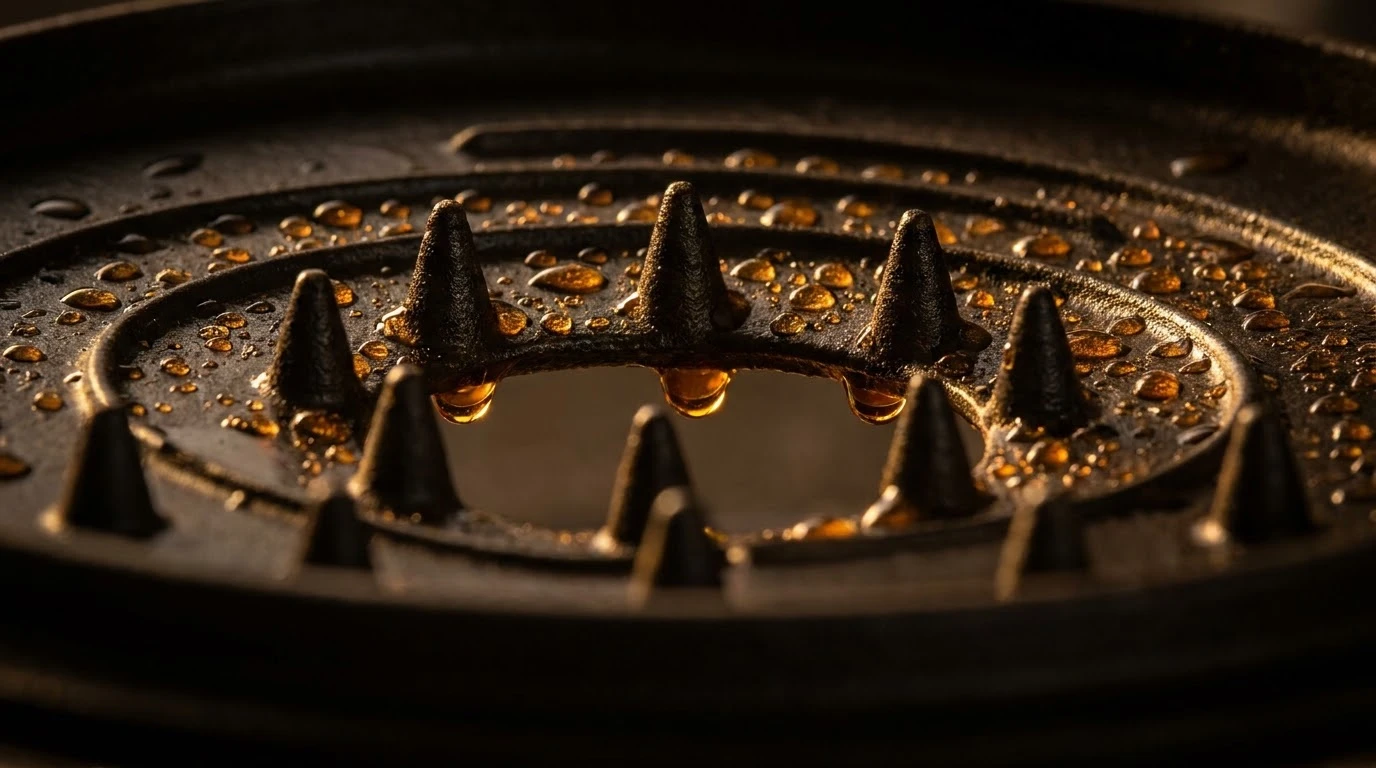
El fenómeno crucial radica en el diseño de su superficie inferior interna, donde se sitúa el sistema de micro-puntas, protuberancias en espiral o relieves concéntricos (coloquialmente denominados 'tapa de lluvia' o sistema chistera). En una tapa lisa convencional, los vapores ascendentes ricos en compuestos sápidos y colágeno emulsionado chocan contra el metal, se condensan en gotas dispersas y se deslizan por la curvatura hacia los bordes perimetrales de la olla, dejando la zona central de los alimentos desprovista de hidratación directa.
En contraposición, las protuberancias de la tapa de cocotte actúan como condensadores microclimáticos puntuales basados en la tensión superficial del líquido. El vapor saturado de aromas asciende, toca el metal ligeramente más frío de la tapa y se licúa inmediatamente sobre las puntas afiladas. Al superar la masa crítica de la gota, esta se precipita verticalmente en forma de rocío continuo sobre la coronación del asado o guiso, en un proceso ininterrumpido denominado bastionado autónomo (auto-basting).
Este ciclo hidrológico hermético previene la pérdida de peso por desecación de las proteínas animales, permitiendo guisados prolongados con un volumen ínfimo de líquido añadido. Al retener el 98% del vapor dentro del sistema, los sabores volátiles más sutiles —como los terpenos del laurel, los ésteres del vino envejecido o los fenoles de la pimienta de Jamaica— no escapan a la atmósfera de la cocina, sino que quedan atrapados y reconcentrados en la salsa madre de forma milimétrica.
El Esmaltado Vítreo: Ciencia de Materiales y Química del Sabor
Existe un debate recurrente en las cocinas profesionales sobre la conveniencia del esmalte interior satinado negro frente al esmalte interior brillante de color crema o arena. Ambas formulaciones de frita de borosilicato vítreo tienen aplicaciones técnicas profundamente diferenciadas que el cocinero de vanguardia debe conocer con absoluta exactitud.
El esmalte interior negro mate no es hierro en bruto; es un vidrio técnico enriquecido con micro-cristales de pigmentación y una rugosidad superficial Rz controlada. Esta ligera textura porosa microscópica presenta dos ventajas críticas: posee una mayor resistencia a las agresiones térmicas elevadas (ideal para el sellado cárnico a temperaturas de humeo de lípidos) y favorece la adsorción microscópica de grasas calientes, lo que promueve una pátina progresiva antiadherente natural sin descamación. Además, su fondo oscuro no revela la formación de manchas por pirolisis de azúcares.
Por su parte, el esmalte interior blanco o arena brillante es liso como un espejo de laboratorio, lo que maximiza la visibilidad visual de las reacciones químicas. Permite al chef vigilar con precisión quirúrgica el punto de dorado del fondo de cocción (fond), el tostado exacto de una mantequilla noisette o el viraje cromático de los sofritos de cebolla sin riesgo de sobrecalentamiento inadvertido. No obstante, este acabado es más vulnerable a choques térmicos súbitos y demanda una manipulación sumamente cuidadosa con los ácidos concentrados a fuego directo.
Desde la perspectiva toxicológica e higiénica, el esmalte de alta pureza es totalmente inerte. A diferencia de las sartenes revestidas con polímeros fluorados sintéticos (PTFE), la cocotte de hierro esmaltado no emite gases tóxicos a temperaturas superiores a 260 °C ni contiene trazas de metales pesados en su vidriado certificado según la normativa comunitaria europea e internacional (ISO 4531). La comida solo toca vidrio mineral inalterable.
El Arte del Guisado Lento: Hidrólisis del Colágeno y Maillard
El guisado lento en cocotte (braising o stewing) es la sublimación de la cinética bioquímica aplicada a cortes cárnicos ricos en tejido conectivo fibroso: carrilleras de ternera, rabos de toro, jarretes, morcillos o paletillas de cordero lechal. La transformación de estas piezas duras en bocados mantecosos depende enteramente de dos fenómenos termoquímicos: la reacción de Maillard preliminar y la hidrólisis continua del colágeno tipo I.
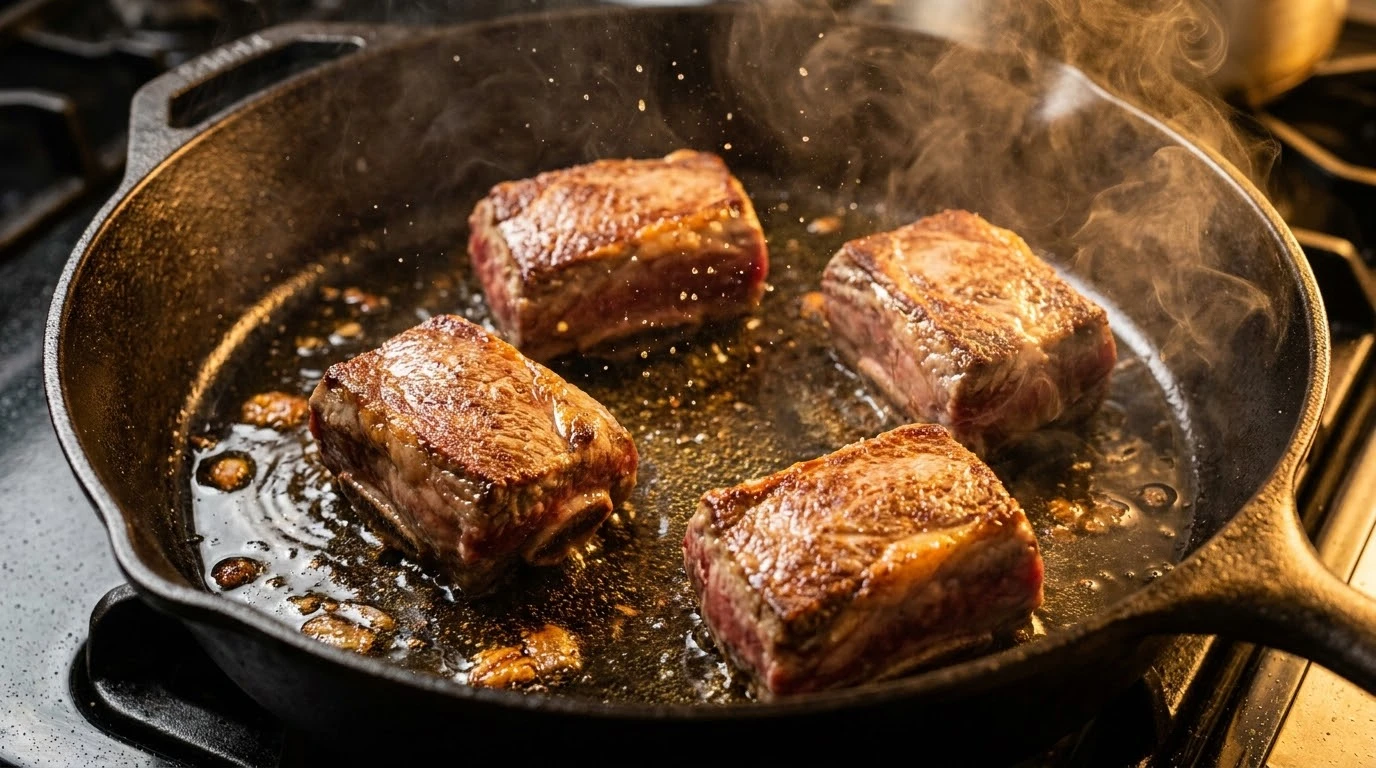
La fase inicial del guisado exige secar minuciosamente la superficie de la proteína y sellarla en la base de la cocotte a una temperatura controlada entre 160 y 180 °C. En este intervalo, los grupos amino libres de las proteínas reaccionan con los carbohidratos reductores generando una cascada de polímeros pardos (melanoidinas) y compuestos aromáticos volátiles (pirazinas, furanos y tioles). Los jugos insolubles cristalizan en el fondo formando el legendario suco o fond, que será posteriormente disuelto mediante la técnica del desglasado con un caldo de cocción o vino maduro.
Una vez desglasada la base e introducidos los aromáticos y el líquido de gobierno, la tapa sella el conjunto y se procede a la fase de estabilización térmica a fuego extremadamente suave (o en horno a 130-140 °C). Entre los 65 y los 75 °C, el colágeno insoluble comienza a desnaturalizarse, desenrollando su triple hélice molecular para disolverse en agua y transformarse en gelatina hidrosoluble.
A diferencia de una olla rápida a presión, donde el calor acelerado (a menudo superior a 118 °C) encoge bruscamente las fibras de actina y miosina expulsando el agua intracelular antes de que el colágeno colapse, la cocotte opera en una meseta isotérmica suave. Las fibras musculares se relajan mientras la gelatina fundida infiltra los haces intercelulares, dotando a la salsa de una viscosidad aterciopelada y suntuosa que recubre el paladar con una textura inigualable.
La Cocotte como Horno de Vapor: La Revolución del Pan Rústico
Uno de los hitos más fascinantes en el redescubrimiento moderno de la cocotte es su estatus como el estándar de oro para el horneado de pan artesanal de masa madre con alta hidratación. En los hornos domésticos y profesionales sin inyección de vapor forzado, hornear panes estilo boule o batard suele resultar en cortezas apagadas, densas y con una apertura de greña defectuosa debido a la pérdida fulminante de humedad por convección.
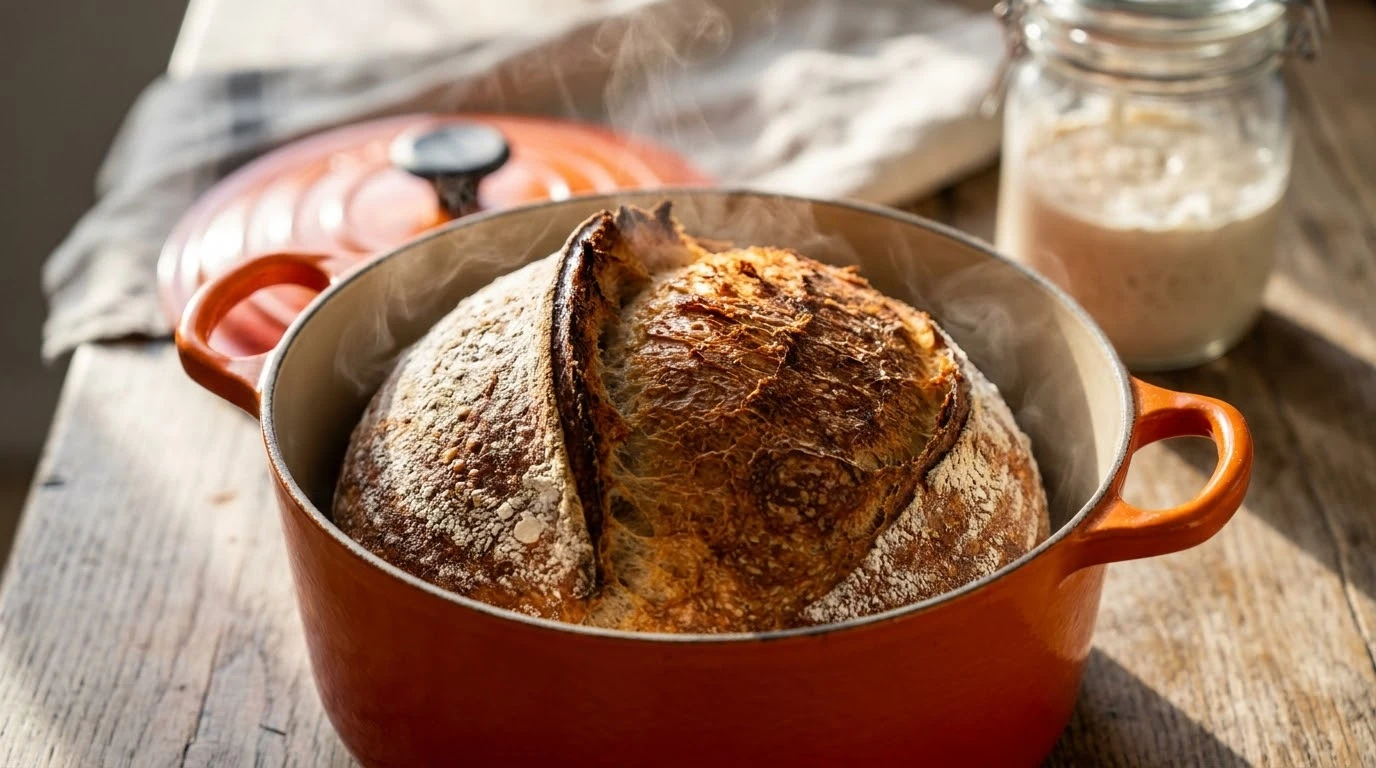
Al introducir una masa madre fermentada dentro de una cocotte de hierro previamente calcinada a 240-250 °C durante una hora y cerrar herméticamente su tapa pesada, la cocotte recrea la cámara de un horno de piedra de solera tradicional con inyección de vapor industrial. La masa fría en expansión libera de manera espontánea su propia humedad celular interna en los primeros minutos.
Este vapor queda atrapado instantáneamente por el sellado de la tapa, saturando el microambiente al 100% de humedad relativa. La condensación del vapor sobre la masa enfría la superficie exterior del pastón durante los primeros 15 a 20 minutos de horneado, impidiendo la formación prematura de una costra rígida. Esto permite que el dióxido de carbono atrapado en los alvéolos se expanda libremente (salto de horno u oven spring), generando una greña abierta, escultórica y voluminosa.
Simultáneamente, la humedad sobre el almidón exterior propicia su gelatinización superficial, transformándolo en dextrinas azucaradas brillantes. Cuando el panadero retira la tapa a mitad del horneado para culminar la cocción en calor seco, estas dextrinas se caramelizan vigorosamente bajo la radiación continua del hierro circundante, forjando una corteza cristalina, crujiente, llena de ampollas características (blistering) y un aroma a cereal tostado incomparable.
Ergonomía, Tipologías y Anatomía Comparativa de Formas
La elección de una cocotte no responde a meras consideraciones estilísticas o de color en la mesa, sino a una rigurosa adecuación entre la geometría de la vasija y el tipo de corte o técnica culinaria a ejecutar. Existen dos morfologías fundacionales en la familia de las cocottes: la redonda y la ovalada.
La cocotte redonda es la cúspide de la simetría termodinámica. Su fondo circular encaja a la perfección sobre las placas de inducción concéntricas, hornillos de gas y fuegos de leña, garantizando una distribución radial equidistante del calor desde el epicentro hasta las paredes laterales. Es el formato supremo para legumbres ceremoniales, risottos de caza, estofados de trozos homogéneos, sopas complejas y panes artesanales.
Por su parte, la cocotte ovalada responde a las necesidades cinéticas de piezas anatómicas enteras no fragmentadas: aves de corral de corral fino (pulardas, capones, gallos de Bresse), piezas de lomo de cerdo de bellota, piernas de cordero o rodaballos enteros sobre lecho de patata panadera. No obstante, sobre placas de calor planas de base circular, la cocotte ovalada presenta una leve gradación térmica entre sus extremos axiales, un factor que el chef hábil puede aprovechar situando las partes más delgadas del alimento en los extremos fríos.
La anatomía de las asas merece un escrutinio aparte: deben ser de una sola pieza fundidas en el bloque estructural de la olla, amplias y con suficiente holgura para permitir la sujeción firme con manoplas térmicas profesionales de silicio o cuero grueso, considerando que una cocotte de 28 cm con guiso en su interior puede superar con facilidad los 8 kilogramos de peso en suspensión.
Manual Maestro de Mantenimiento, Limpieza y Longevidad Transgeneracional
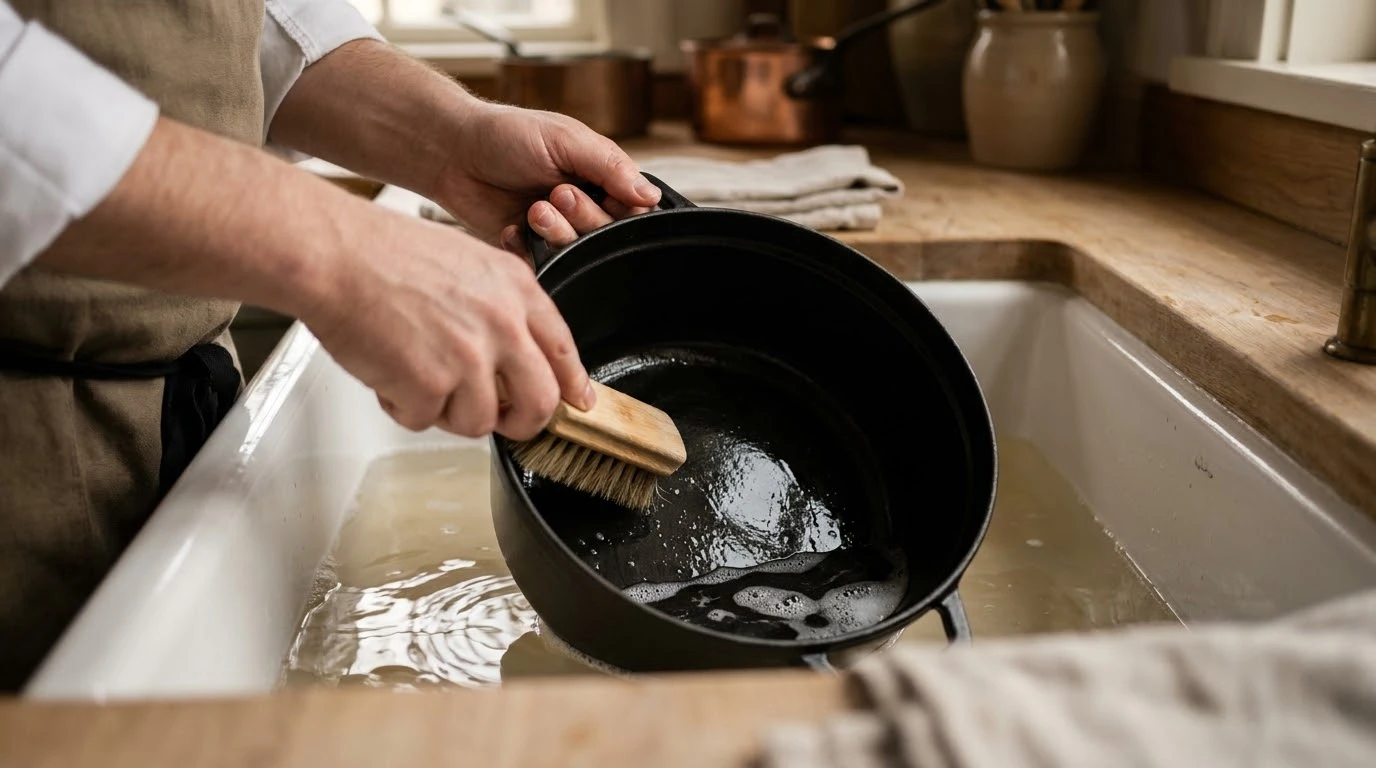
Una cocotte de hierro esmaltado de alta cuna es prácticamente indestructible ante el tiempo, pero puede ser arruinada en cuestión de segundos por la negligencia de un cocinero desinformado. El enemigo público número uno del esmalte vítreo es el choque térmico. Aunque el hierro fundido puede resistir cientos de grados, el vidrio que lo recubre posee un coeficiente de dilatación térmica sutilmente distinto al del metal subyacente.
Someter una cocotte ardiente (por ejemplo, recién sacada de un sellado a 200 °C) a un chorro de agua fría en el fregadero induce una tensión mecánica descomunal que fractura el enlace intermolecular entre el hierro y el esmalte, provocando el estallido instantáneo de esquirlas vítreas (crazing o chipping). La regla de oro es inmutable: dejar siempre descender la temperatura de la cocotte a nivel ambiental sobre un salvamanteles de madera antes de introducir agua o líquido de remojo.
Para la higiene cotidiana, se debe proscribir formalmente el uso de estropajos metálicos, esponjas abrasivas de carborundo o polvos cáusticos blanqueadores. La metodología profesional dictamina llenar el recipiente con agua templada y unas gotas de jabón neutro, dejándolo en reposo durante 20 minutos; los restos de colágeno o azúcares caramelizados se desprenden por simple hidratación osmótica con una espátula de madera o una esponja vegetal suave.
En caso de manchas rebeldes de proteína quemada o pátinas oscurecidas por aceites polimerizados, el procedimiento de restauración implica hervir agua limpia en la cocotte con dos cucharadas de bicarbonato sódico alimentario a fuego lento durante 15 minutos; la efervescencia suave y el pH alcalino disuelven los enlaces carbonizados sin rozar ni degradar el brillo del esmalte original.
Guía de Conservación, Mantenimiento & Uso Óptimo
Evita de manera taxativa el precalentamiento en seco a potencia máxima: el hierro acumula calor de forma gradual y una rampa térmica violenta en placas de inducción puede arquear la base o cuartear el esmalte vítreo; calienta siempre a potencia media y con una gota de medio graso.
Emplea exclusivamente utensilios de madera de olivo, haya o silicona platino termorresistente de 250 °C; jamás golpees cucharas metálicas contra los bordes de la cocotte para escurrir salsas, pues crearás microfracturas imperceptibles en la vitrificación.
Para conservar la hermeticidad y evitar la corrosión de los bordes expuestos (donde el esmalte es más fino por tensión superficial), seca inmediatamente tras el lavado y frota levemente el perfil superior con un paño de lino humedecido en una gota de aceite mineral comestible.
Al almacenar varias cocottes apiladas en el platero de cocina, coloca siempre protectores de fieltro o los clips de goma originales entre la tapa invertida y el borde de la olla para garantizar la circulación de aire y evitar melladuras de impacto.
Preguntas y Respuestas Frecuentes (10 Claves)
Respuestas a las preguntas y aspectos técnicos más consultados sobre esta investigación gastronómica.
No. El curado tradicional (polimerización de grasas a altas temperaturas) solo es necesario en utensilios de hierro fundido sin revestimiento (raw cast iron). Las cocottes clásicas cuentan con un recubrimiento de esmalte vítreo totalmente vitrificado e impermeable que aísla el metal. Intentar curar un esmalte vítreo solo generará capas de grasa quemada difíciles de remover.
Sí, de forma excepcional. El hierro fundido es uno de los materiales ferromagnéticos más eficientes del planeta. Sin embargo, debido a la gran absorción energética de la fundición, nunca se debe activar la función 'Boost' o máxima potencia en vacío, ya que el choque de calor concentrado en el centro puede dilatar el metal a mayor velocidad que el perímetro y fracturar el esmaltado.
El interior negro satinado es un esmalte técnico mineral con mayor rugosidad microscópica, diseñado especialmente para soportar mejor temperaturas más agresivas de sellado, caramelización y fritura, reteniendo grasas superficiales para mejorar su rendimiento antiadherente. El interior crema es liso y vítreo, ideal para estofados delicados donde se requiere monitorizar con exactitud el color del fondo de cocción.
El cuerpo de hierro fundido y el esmalte soportan temperaturas astronómicas superiores a 800 °C. La limitación térmica real radica en el pomo de la tapa: si posee un pomo fenólico de baquelita negra clásica, el límite de seguridad oscila entre 190 y 200 °C. Si cuenta con un pomo moderno de acero inoxidable macizo, latón o cobre, puede introducirse en hornos a más de 260 °C sin ningún inconveniente.
Estas manchas se deben a depósitos microscópicos de cal presentes en el agua o a sales minerales y almidones adheridos a la superficie lisa del esmalte. Se eliminan de manera instantánea pasando un paño suave empapado en vinagre blanco de manzana o unas gotas de zumo de limón fresco, enjuagando luego con agua templada.
Si el golpe salta el esmalte en la parte exterior de la olla, es un daño puramente estético y la cocotte puede seguir utilizándose sin riesgo alguno. Si la pérdida de esmalte ocurre en el lecho interior de cocción en contacto directo con los alimentos, se desaconseja su uso para guisos ácidos, ya que el hierro expuesto se oxidará y las microesquirlas vítreas adyacentes podrían desprenderse sobre las elaboraciones culinarias.
Aunque la mayoría de los fabricantes afirman que son aptas para lavavajillas, el lavado mecánico continuado es desaconsejable en alta cocina. Los detergentes industriales para lavavajillas contienen sales abrasivas y sosa cáustica que atacan químicamente el brillo superficial del vidrio, volviendo el esmalte opaco, áspero y más propenso a que la comida se adhiera en futuros usos. El lavado a mano con agua tibia es innegociable.
El término Dutch oven es la designación anglosajona general para cualquier caldero pesado de hierro con tapa, frecuentemente de hierro crudo sin esmaltar y con patas para posarse sobre brasas vivas de carbón. La cocotte es el refinamiento culinario francés: chasis de base plana optimizada para fogones, asas continuas de alta fundición y un recubrimiento multicapa de esmalte de porcelana vítrea de máxima inocuidad organoléptica.
El tamaño fundacional e indiscutible para un hogar o brigada reducida es de 24 a 26 centímetros de diámetro basal, lo que equivale a un volumen interior de entre 4,2 y 5,3 litros. Esta capacidad permite dorar raciones de 4 a 6 comensales con holgura sin hacinar las piezas de carne y hornear panes redondos de masa madre de hasta 1 kilogramo de masa en crudo.
Totalmente sí. A diferencia del hierro fundido desnudo (que transferiría sabor metálico y se oxidaría rápidamente por el vapor ácido de la nevera), el esmalte vítreo es impermeable, aséptico y resistente a los ácidos de los alimentos ya cocinados. Permite reposar un estofado o un guiso de caza en el frío de 24 a 48 horas para que maduren sus sabores antes de recalentarlo suavemente en la misma vasija.