
En la alta gastronomía, la frontera entre un corte limpio que preserva la integridad celular del alimento y una laceración que oxida sus jugos reside en una geometría microscópica invisible al ojo desnudo. Las piedras de afilar japonesas, conocidas tradicionalmente como toishi, no son meros bloques abrasivos; constituyen instrumentos de ingeniería metalúrgica capaces de esculpir el acero a escala de micras. A diferencia de las chairas occidentales o los afiladores de carburo por arrastre, que enderezan o desgarran el filo de forma agresiva, la piedra al agua trabaja mediante una abrasión controlada que renueva la matriz cristalina del bisel.
Comprender el universo de las toishi exige adentrarse en la física de los materiales: la dureza de los granos abrasivos, la friabilidad del ligante cerámico o resinoide y la dinámica de la lechada abrasiva (togi-jiru). Cada granulometría cumple una función arquitectónica precisa, desde la reconstrucción de un filo mellado hasta el bruñido especular que permite deslizar una hoja de acero al carbono a través de la fibra muscular de un pescado sin ejercer apenas presión vertical.
Dominar el rito del afilado sobre piedra transforma la relación del cocinero con su cuchillería. Lejos de ser una tarea mecánica de mantenimiento, se convierte en un ejercicio de precisión táctil y acústica donde el ángulo constante, la hidratación exacta y el control de la rebaba dictan el rendimiento final en la tabla de corte. Este tratado desglosa la ciencia, la historia geológica y la técnica pura necesaria para alcanzar el legendario filo espejo.
Ficha Metalúrgica & Ergonomía del Utensilio
Óxido de aluminio blanco (Al2O3), carburo de silicio (SiC) o silicatos naturales de Kioto (Jnat)
Sinterización cerámica vitrificada, aglomerado de resina sintética o extracción geológica sedimentaria
Escala JIS R6001: desbaste (#220-#600), medio (#800-#2000), pulido (#3000-#12000)
Entre 10 y 40 años de servicio continuo mediante rectificado periódico con placa diamantada
Bloques rectangulares estándar (210 x 70 x 25 mm) sobre base antideslizante o puente de fregadero
Arqueología Geológica y Evolución de las Toishi
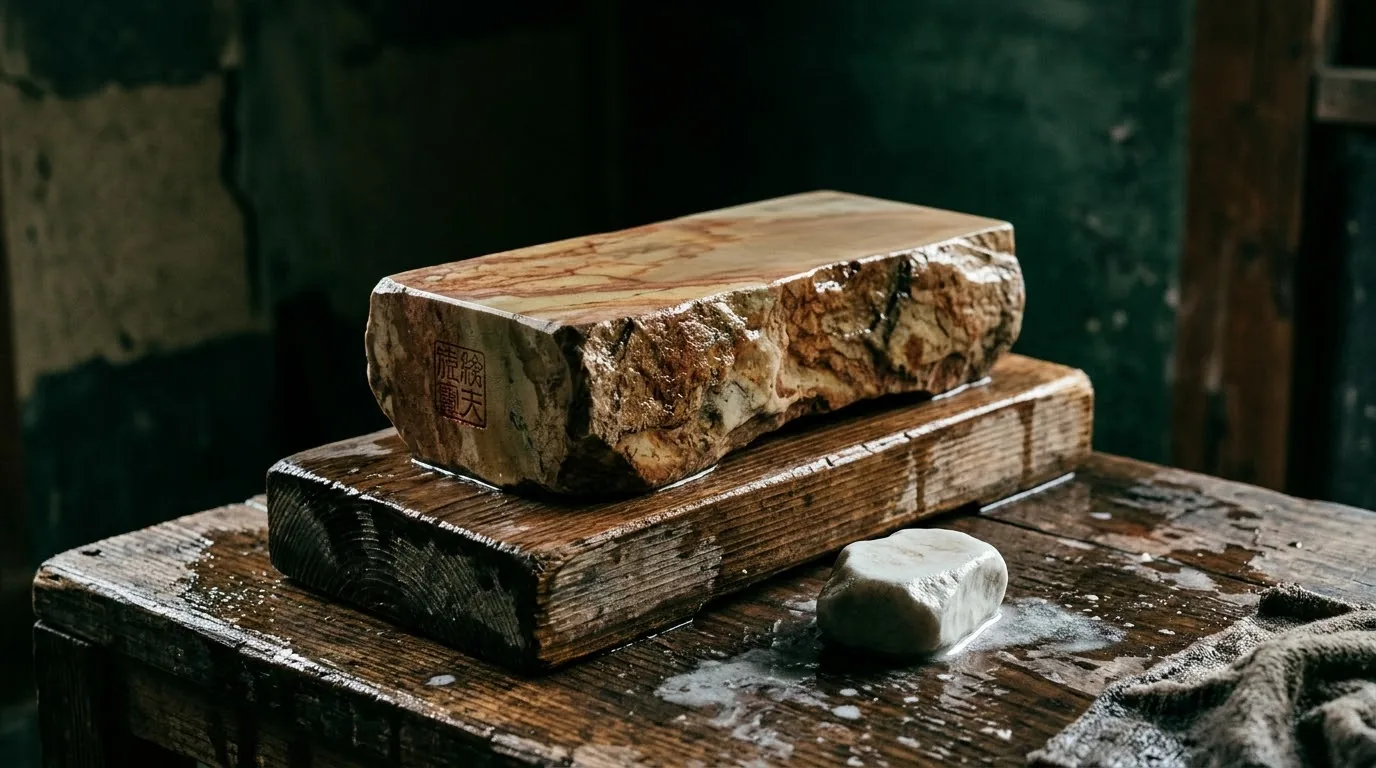
La historia del afilado en Japón está íntimamente ligada a la metalurgia de las espadas samuráis (nihonto) y a una anomalía geológica excepcional en las montañas que rodean Kioto. Hace más de doscientos millones de años, durante los periodos Pérmico y Triásico, profundos depósitos marinos ricos en esqueletos silíceos de radiolarios microscópicos se sedimentaron en el lecho oceánico y se compactaron bajo presiones tectónicas extremas. Este proceso metamórfico de millones de años dio origen a estratos de roca sedimentaria compuestos por partículas de sílice casi esféricas, microscópicas y asombrosamente uniformes, incrustadas en una matriz blanda de arcilla sericítica. Los artesanos japoneses descubrieron que estas piedras naturales, denominadas tennen toishi o Jnat, poseían una capacidad única para pulir acero templado sin rayarlo profundamente, ya que las plaquetas de sílice se fracturan de forma controlada bajo presión, renovando su poder abrasivo sin dejar surcos erráticos.
Durante siglos, la extracción en minas legendarias como Nakayama, Ozuku, Ohira, Narutaki y Shoubudani estuvo estrictamente controlada por el shogunato Tokugawa, reservando los mejores ejemplares para los pulidores de katanas (togishi) que servían a la casta guerrera. Con la transición hacia la era Meiji en 1868 y la promulgación del edicto Haitorei que prohibió portar espadas en público, los maestros forjadores y pulidores volcaron su conocimiento secular en la cuchillería culinaria (hocho). Las piedras naturales se clasificaron minuciosamente según su estrato geológico y su comportamiento frente al acero: las capas Suita, caracterizadas por microburbujas naturales que aceleran el corte y evitan el embozamiento de la superficie, y las capas Tomae o Asagi, extremadamente densas, duras y de grano ultracompacto, destinadas al acabado final del bisel.
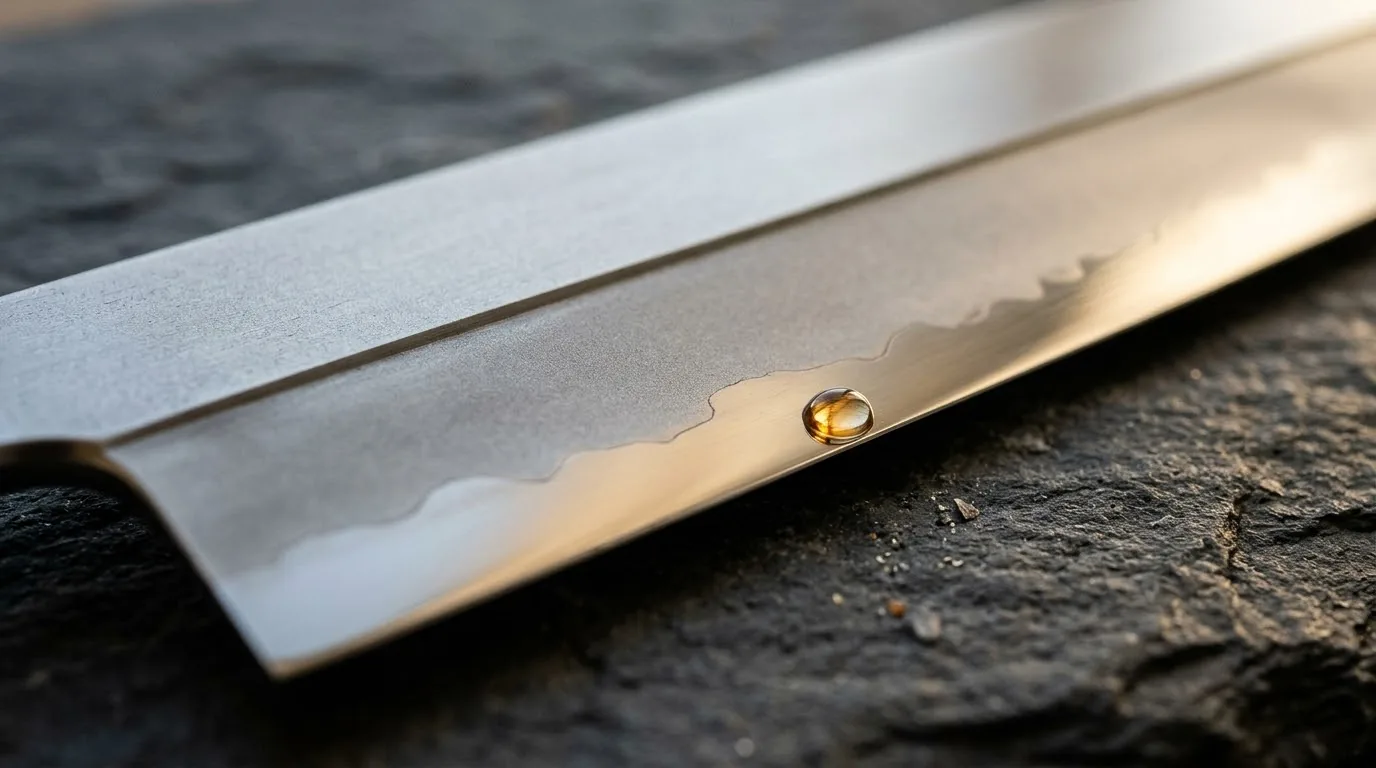
La geología de Kioto también legó a la alta gastronomía un fenómeno estético y funcional incomparable conocido como kasumi, un acabado brumoso y aterciopelado que revela la transición entre el acero duro del núcleo (hagane) y el hierro dulce del revestimiento exterior (jigane). Mientras que un abrasivo sintético moderno tiende a dejar un brillo homogéneo y frío, la arcilla sericítica de las piedras naturales actúa como un amortiguador microscópico que pule el acero templado a espejo mientras deja una pátina mate y contrastada sobre el revestimiento blando. Esta dualidad visual no es un mero capricho ornamental: la microtextura del kasumi reduce la superficie de contacto real con los alimentos húmedos, minimizando la succión y permitiendo que las láminas de pescado o vegetales se desprendan de la hoja sin adherirse.
A mediados del siglo XX, el agotamiento progresivo de las vetas naturales de alta calidad, el cierre de las galerías subterráneas por riesgos de derrumbe y la industrialización acelerada de las cocinas profesionales impulsaron el desarrollo de las piedras sintéticas (jinzo toishi). Ingenieros ceramistas japoneses lograron replicar y estandarizar el comportamiento abrasivo mediante partículas puras de óxido de aluminio y carburo de silicio suspendidas en matrices químicas controladas. Hoy, aunque las piedras naturales de Kioto siguen siendo objetos de culto y coleccionismo cuyo valor alcanza cifras astronómicas en subastas especializadas, las piedras sintéticas modernas ofrecen una consistencia granulométrica, velocidad de corte y previsibilidad técnica muy superiores para el trabajo diario y exigente en una brigada de alta cocina.
Granulometría JIS y la Física de la Abrasión
Para navegar con rigor técnico entre las distintas piedras de afilar es imprescindible comprender el estándar japonés JIS R6001, promulgado por el Comité de Normas Industriales de Japón para clasificar el tamaño medio de las partículas abrasivas expresado en malla o número de grano (grit). A diferencia de la escala europea FEPA utilizada habitualmente en papeles de lija o de la normativa americana ANSI, la escala japonesa mide el diámetro de las partículas en micras con una tolerancia estadística mucho más estrecha en los grados altos. En este sistema inverso, a menor número, mayor es el tamaño de la partícula y más profundo el surco que talla en el acero; a mayor número, más diminuto es el grano —llegando a menos de una micra en piedras de #10000 o #12000— y más fino el patrón de rayado resultante sobre el bisel.
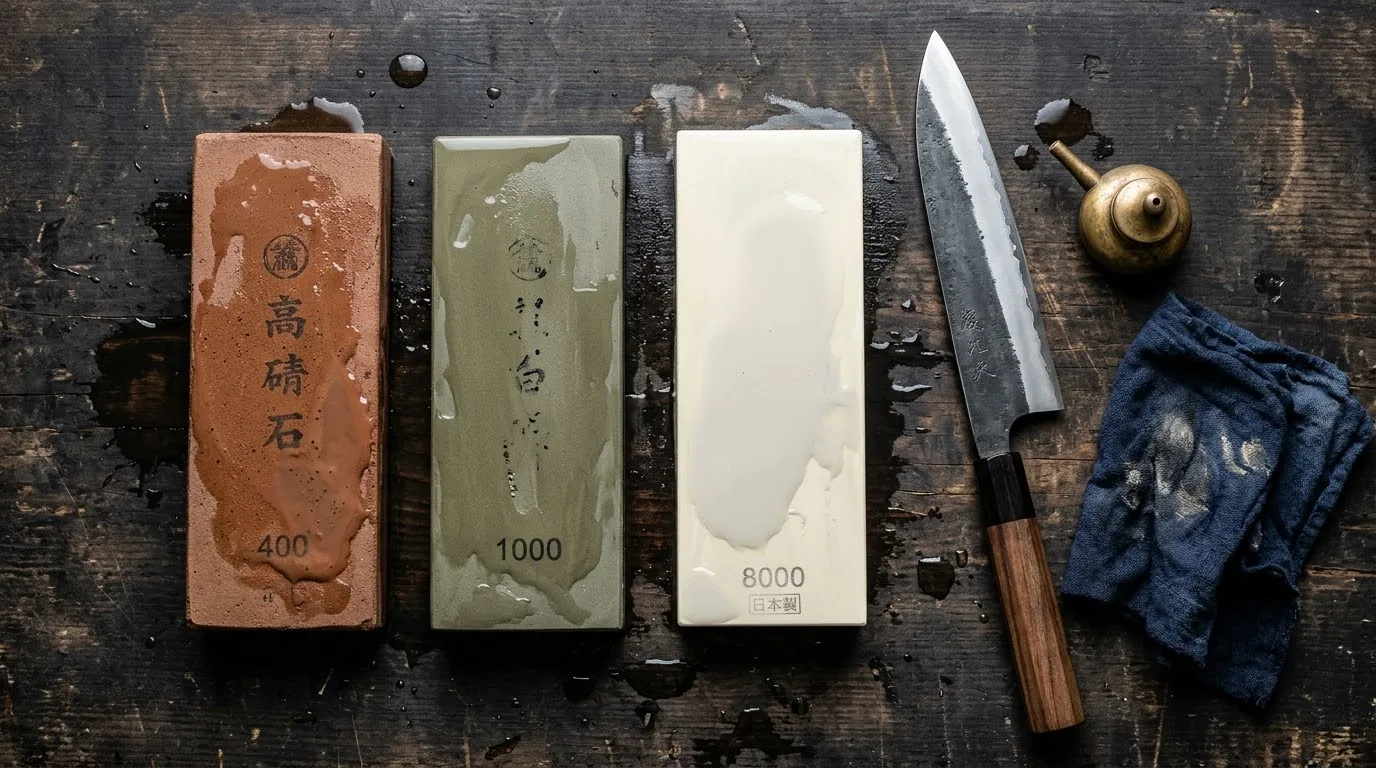
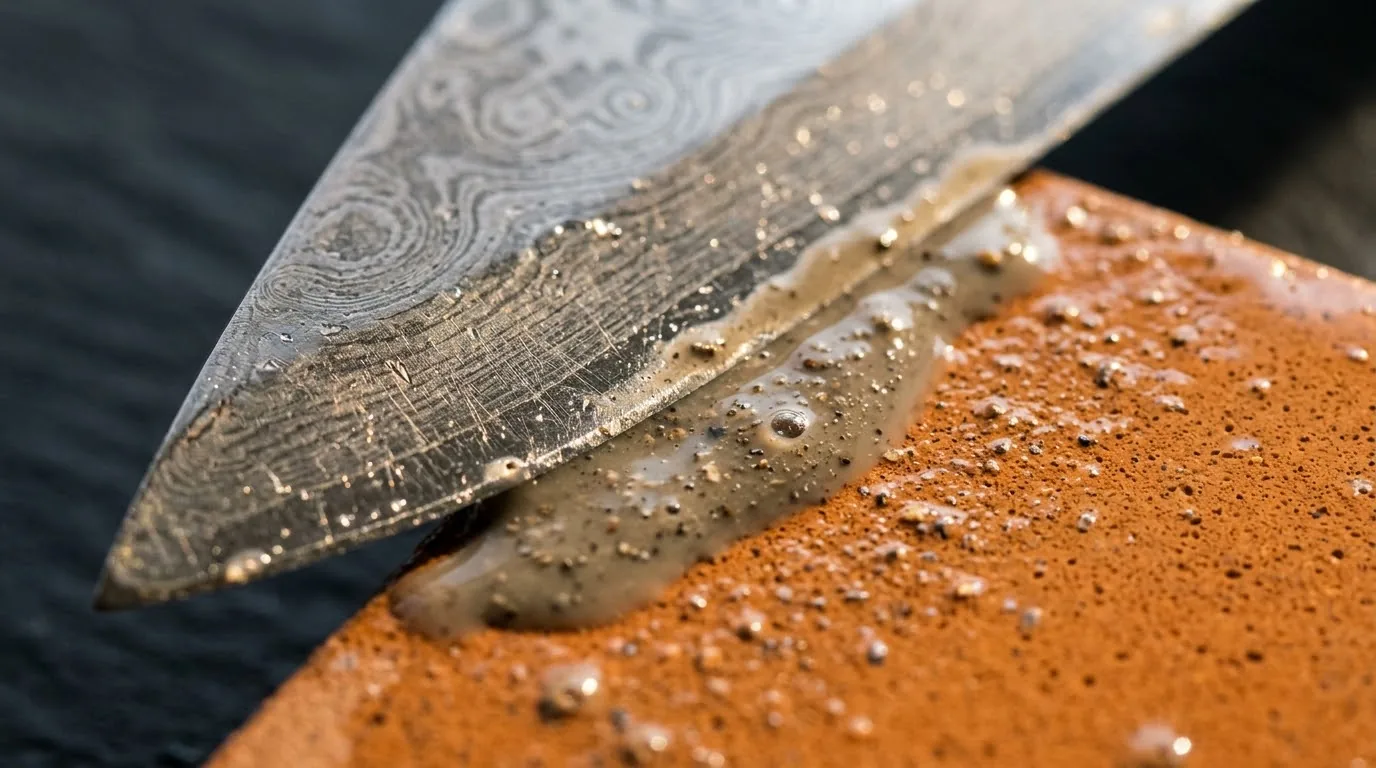
El espectro de granulometría se divide operativamente en tres grandes familias funcionales: desbaste (arato, de #120 a #600), afilado medio (nakato, de #800 a #2000) y acabado o pulido (shiageto, de #3000 a #12000 o superior). Una piedra #400 arranca metal con rapidez mediante microfractura dúctil para reparar mellas profundas, corregir puntas rotas o adelgazar la geometría primaria (shinogi) de una hoja gruesa, dejando un filo dentado a nivel microscópico que resulta ideal para cortar pieles fibrosas de tomate. El salto hacia una piedra #1000 borra las estrías profundas del desbaste y establece el bisel funcional equilibrado, dotado de una microdienteación perfecta para el trabajo versátil con verduras densas, pescados y carnes.
Al ascender hacia el rango de #3000 a #8000, la física del contacto entre el grano y la aleación cambia de naturaleza: ya no se busca eliminar volumen significativo de acero mediante arranque de viruta, sino refinar los picos y valles microscópicos del bisel hasta convertirlos en una superficie ópticamente plana. En esta fase, la deformación plástica y el bruñido superficial cobran protagonismo frente al corte puro. Es fundamental respetar una progresión lógica sin saltos excesivos; pasar directamente de un grano #400 a un #6000 resulta contraproducente e ineficiente, pues las partículas diminutas de la piedra de acabado tardarían horas en desgastar los cráteres profundos dejados por el grano grueso, generando un falso brillo sobre surcos mal cerrados.
La elección del grano final de la progresión debe responder siempre a la anatomía del ingrediente que se va a procesar en el pase. Un cuchillo de carnicero o un gyuto destinado a cortar proteínas cocidas con costra crujiente rinde mejor cuando se detiene en una piedra #1000 o #2000, conservando una mordida agresiva que se agarra a la fibra sin resbalar. Por el contrario, un yanagiba o un usuba empleados en la cocina kaiseki para laminar pescado crudo o tallar daikon en láminas translúcidas exige alcanzar al menos un grano #6000 u #8000. Solo un filo pulido a ese nivel microscópico secciona las paredes celulares sin desgarrarlas, preservando intactos los jugos internos, la textura sedosa y el brillo natural del producto.
Química de los Ligantes: Ceramic, Resinoid y Magnesia
Dos piedras de afilar con idéntica granulometría nominal pueden comportarse de manera radicalmente opuesta sobre el banco de trabajo según el aglutinante o ligante (binder) que mantiene unidas sus partículas abrasivas. El ligante determina la velocidad a la que la piedra libera granos desgastados y redondeados para exponer capas frescas y cortantes, un fenómeno físico conocido como friabilidad. Si el ligante es excesivamente duro para el acero trabajado, los granos pierden sus aristas y la piedra se glasea, volviéndose resbaladiza y perdiendo capacidad de corte; por el contrario, si el ligante es demasiado blando, la piedra se ahueca (dishing) con rapidez, exige rectificados constantes y consume su espesor en pocas sesiones.
Las piedras de ligante cerámico vitrificado (ceramic stones), representadas por series clásicas como Suehiro Cerax o Imanishi, se formulan mezclando el abrasivo con arcillas y feldespatos que se cuecen en horno a temperaturas superiores a los mil grados centígrados. Presentan una estructura porosa abierta que absorbe agua con avidez, por lo que requieren un remojo previo de diez a quince minutos (soaking stones) hasta que dejan de emitir burbujas de aire. Su tacto bajo la hoja es ligeramente esponjoso y cremoso, generando abundante lechada abrasiva que amortigua el contacto y ofrece una excelente retroalimentación táctil para el afilador que busca sentir cada milímetro del bisel.
En el polo opuesto se sitúan las piedras de ligante resinoide, fabricadas mediante resinas fenólicas o epóxicas curadas a baja temperatura, que ofrecen una sensación más elástica y silenciosa, muy apreciada en los grados de pulido fino para evitar microastillamientos en aceros muy duros. Sin embargo, la gran revolución en las cocinas profesionales llegó con las piedras de ligante de magnesia (cemento Sorel), popularizadas bajo el concepto Splash and Go por líneas como Naniwa Chosera/Professional o Shapton Pro. Estas matrices poseen una densidad altísima y una porosidad casi nula, permitiendo que el cocinero rocíe apenas unas gotas de agua sobre la superficie para comenzar a afilar al instante, sin tiempos de espera ni cubetas de remojo.
El ligante de magnesia destaca por su extraordinaria dureza superficial, su bajísima tasa de ahuecamiento y su velocidad de corte implacable sobre aceros aleados modernos, pero exige un protocolo de conservación estricto debido a su sensibilidad química. Al ser un cemento basado en oxicloruro de magnesio, resulta vulnerable a la inmersión prolongada en agua, que puede lixiviar el ligante y ablandar la matriz de forma irreversible. Asimismo, tras su uso, estas piedras deben secarse lentamente a temperatura ambiente y alejadas de corrientes de aire caliente; una evaporación brusca genera tensiones internas diferenciales que provocan microfisuras superficiales conocidas como crazing, comprometiendo la integridad estructural de la pieza.
Metalurgia del Bisel: Aceros al Carbono frente a Inoxidables Pulvimetalúrgicos
La elección de la piedra adecuada no es una cuestión de preferencia estética, sino una decisión dictada directamente por la metalurgia del cuchillo que se va a intervenir. Los aceros al carbono tradicionales japoneses, como el Shirogami (Papel Blanco) y el Aogami (Papel Azul) producidos por Hitachi Metals, poseen una microestructura de ferrita y martensita con carburos de hierro relativamente pequeños, escasos y homogéneos. Al carecer de grandes volúmenes de cromo o vanadio, estos aceros responden con extraordinaria docilidad a casi cualquier piedra de óxido de aluminio convencional, formando una rebaba limpia en pocas pasadas y alcanzando un filo extremo con una facilidad pasmosa.
En el extremo opuesto del espectro metalúrgico se sitúan los aceros inoxidables de alta aleación y los aceros pulvimetalúrgicos (PM Steels) como el R2/SG2, ZDP-189 o HAP40, templados habitualmente a durezas superiores a 62 o incluso 65 HRC. Estos aceros modernos contienen densas concentraciones de carburos primarios de cromo, molibdeno, tungsteno y vanadio dispersos en la matriz. La dureza intrínseca de un carburo de vanadio ronda los 2800 Vickers, rivalizando o superando a la del propio óxido de aluminio convencional. Si se intenta afilar un cuchillo de ZDP-189 sobre una piedra blanda tradicional, los carburos duros del acero arañarán y desgastarán el ligante de la piedra sin llegar a afilarse.
Para dominar estas superaleaciones contemporáneas es indispensable recurrir a piedras formuladas con abrasivos de alta tenacidad y dureza superior, como el carburo de silicio negro o verde, el óxido de aluminio monocristalino de alta densidad o incluso placas diamantadas electrolíticas en la fase inicial de desbaste. Comprender esta interacción tribológica entre la dureza de los carburos del acero y la dureza del grano abrasivo evita frustraciones técnicas, previene el sobrecalentamiento localizado del filo por fricción excesiva —que podría destemplar la microestructura— y protege la piedra de un desgaste prematuro e inútil.
Existe además un factor crítico en la geometría del bisel según la composición química: los aceros al carbono puros, gracias a su grano ultrafino, soportan ángulos agudos de hasta diez grados por lado sin sufrir fracturas frágiles al impactar contra la tabla de corte. En cambio, los aceros inoxidables convencionales con carburos gruesos requieren ángulos ligeramente más obtusos, en torno a quince grados por lado, para proporcionar soporte lateral a los carburos y evitar que se desprendan de la matriz dejando microdentados irregulares. Adaptar tanto la piedra como el ángulo a la receta metalúrgica de cada hoja es la verdadera marca del profesional.
La Dinámica de la Lechada Abrasiva (Togi-Jiru) y el Ángulo Constante
Durante el proceso de afilado, la fricción continua entre el acero y la piedra desprende partículas abrasivas fracturadas junto con limaduras microscópicas de metal, formando una pasta húmeda grisácea denominada togi-jiru o lechada. En las piedras de desbaste y afilado medio, mantener una cantidad moderada de esta lechada sobre la superficie ayuda a lubricar el deslizamiento, evita que el metal embote los poros y suaviza el patrón de rayado al distribuir la presión. Sin embargo, en la fase final de pulido, un exceso de lodo acumulado resulta contraproducente: las partículas sueltas ruedan bajo la hoja actuando como un abrasivo flotante descontrolado que redondea ligeramente el ápice del filo, restándole mordida.
El parámetro geométrico más crítico de todo el rito es la constancia absoluta del ángulo de ataque entre la hoja y el plano de la piedra. La mayoría de los cuchillos japoneses de doble bisel (ryoba) se afilan entre 12 y 15 grados por cada lado, mientras que los cuchillos europeos clásicos de acero más blando suelen situarse entre 18 y 20 grados. Mantener este ángulo invariable durante todo el recorrido curvo de la hoja exige bloquear la muñeca de la mano dominante en una postura rígida y utilizar las yemas de los dedos de la mano auxiliar para aplicar presión localizada exclusivamente sobre la sección exacta de la hoja que está en contacto con la piedra.
La gestión de la presión debe ser estrictamente asimétrica para maximizar la eficiencia y proteger el bisel: firme y controlada —equivalente a unos dos o tres kilogramos de fuerza— durante el movimiento en el que el filo avanza o retrocede según la escuela técnica, y prácticamente nula durante el recorrido de retorno. Esta disciplina rítmica evita que la piedra se desgaste de forma irregular en sus extremos, impide que el ángulo cabecee al cambiar de dirección y garantiza que la convergencia de ambos biseles forme una línea recta, continua y afilada desde el talón hasta la punta más delicada.
Para abordar la curvatura natural hacia la punta (belly) sin alterar el ángulo de afilado, el operador debe elevar progresivamente el codo de la mano dominante a medida que desliza la hoja hacia el extremo distal, manteniendo siempre la tangente perpendicular al plano de la piedra. En los cuchillos tradicionales japoneses de un solo bisel (kataba), como el yanagiba o el deba, la técnica difiere radicalmente: se apoya todo el bisel primario plano (kireha) sobre la piedra siguiendo su geometría natural, mientras que el reverso cóncavo (urasuki) apenas se apoya plano sobre una piedra de acabado muy fina para eliminar la rebaba sin destruir la concavidad.
La Rebaba (Kaeri): El Indicador Inequívoco del Éxito
El error más frecuente del principiante consiste en contar pasadas arbitrarias —diez por un lado, diez por el otro— sin verificar jamás si el trabajo metalúrgico se ha completado realmente en el vértice de la hoja. La única señal física fiable e inequívoca de que un lado del bisel ha alcanzado el ápice del filo es la formación de la rebaba, conocida en japonés como kaeri y en inglés como burr. La rebaba es una pestaña microscópica de metal dúctil que se deforma plásticamente y se dobla hacia el lado opuesto en el instante preciso en que el plano inclinado que estamos desgastando intercepta al plano contrario.
Para detectarla con precisión táctil, se desliza suavemente la yema del pulgar o del índice en sentido perpendicular desde el lomo hacia el filo por la cara opuesta a la que se acaba de trabajar, evitando siempre deslizar el dedo a lo largo del filo. Si se percibe una aspereza continua, similar a un hilo muy fino o un pequeño gancho metálico a lo largo de toda la longitud de la hoja, el primer lado está terminado. Si existen zonas lisas sin rebaba, significa que el bisel aún no ha llegado al vértice en ese tramo y requiere trabajo adicional antes de voltear el cuchillo.
Solo cuando la rebaba es uniforme de talón a punta se voltea el cuchillo para repetir la operación en la cara contraria, trabajando con el mismo ángulo constante hasta lograr que esa pestaña metálica se doble en sentido inverso. Una vez establecido el filo en ambos lados, el desafío técnico final reside en eliminar por completo esa rebaba sin arrancarla bruscamente —lo que dejaría microcráteres en el ápice— ni doblarla hacia dentro creando un falso filo que se plegará al primer contacto con la tabla de corte.
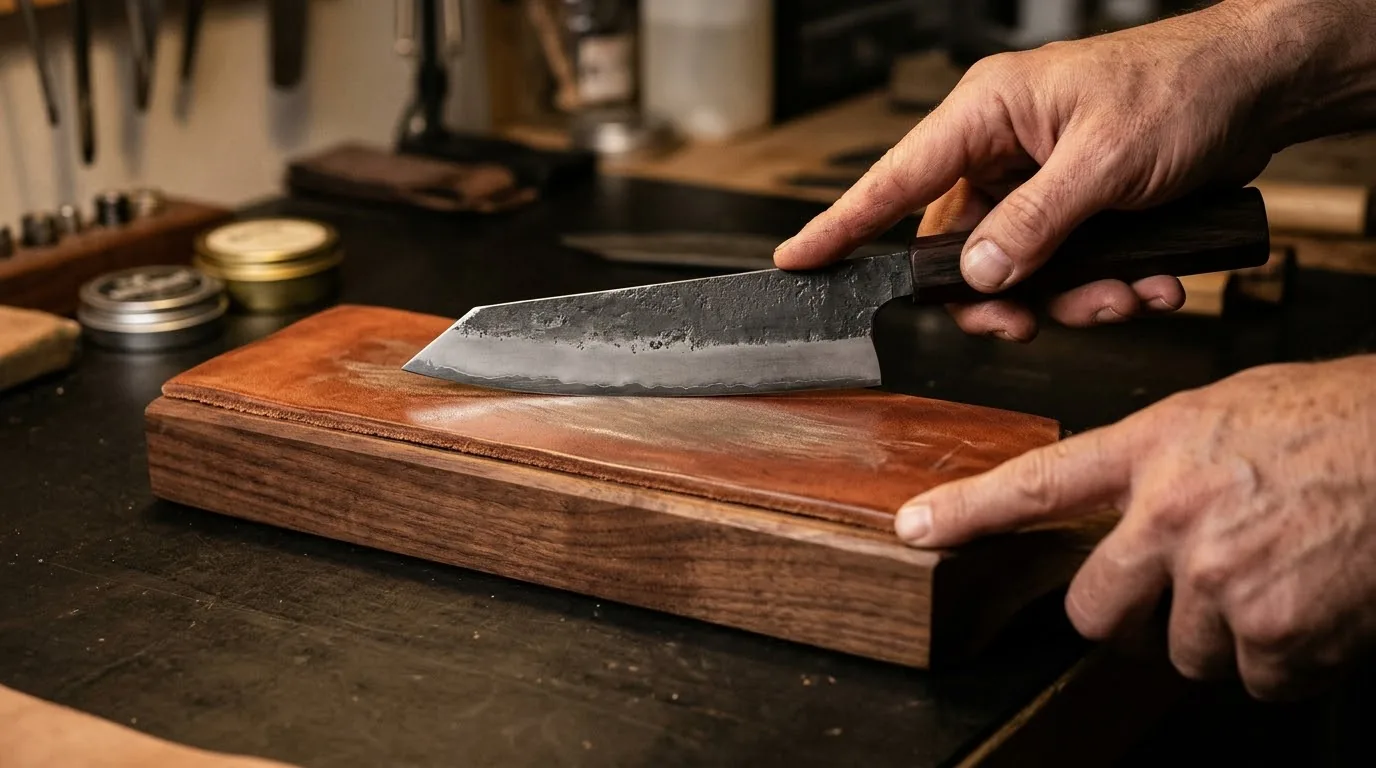
La eliminación limpia de la rebaba (deburring) se ejecuta mediante pasadas alternas cada vez más ligeras, reduciendo la presión progresivamente hasta utilizar únicamente el peso natural de la hoja sobre la superficie de la piedra recién enjuagada y libre de lodo. Para perfeccionar el proceso, muchos maestros concluyen con un asentado final sobre cuero de potro (strop) o madera de balsa impregnada en emulsión de diamante de una micra, logrando alinear y pulir el ápice microscópico hasta obtener un corte silencioso y sin resistencia.
Mantenimiento, Rectificado y el Rito del Filo Espejo
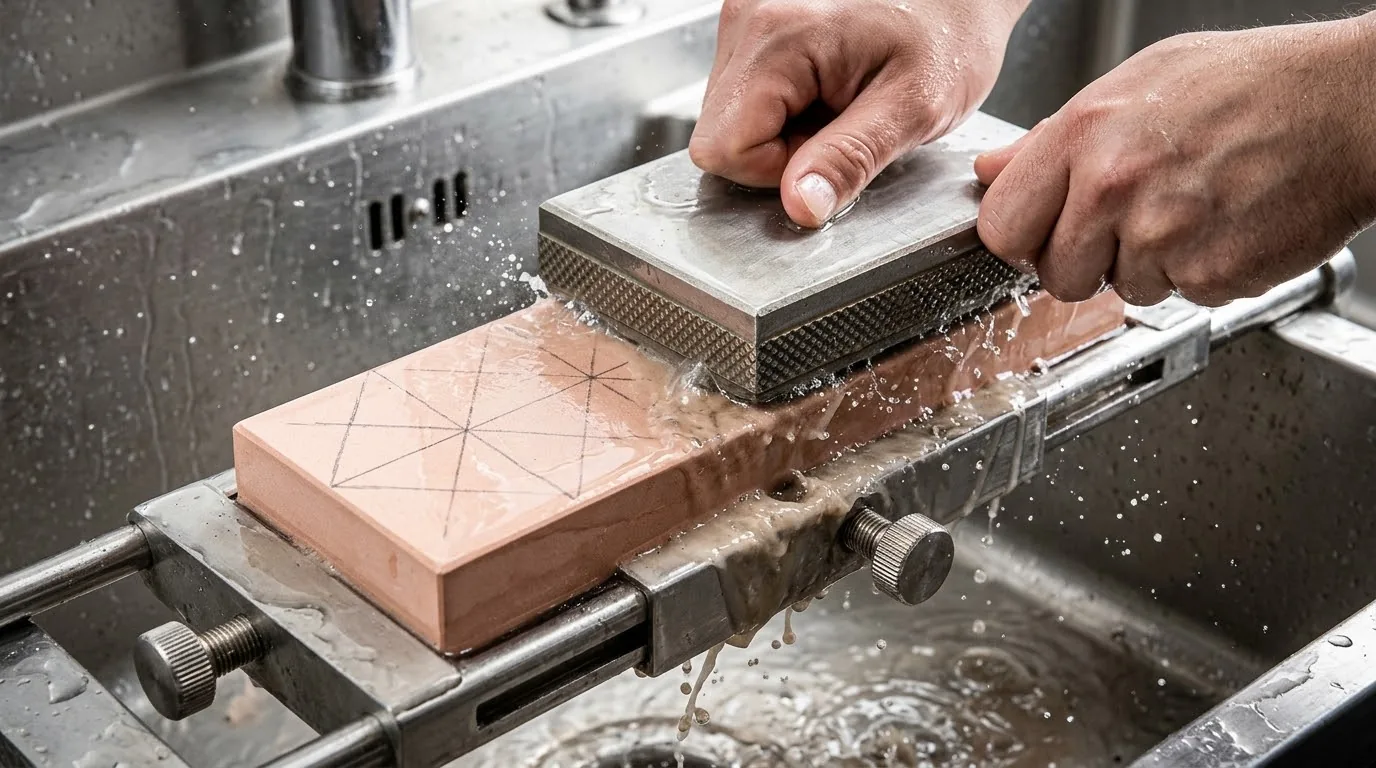
Una piedra de afilar solo es tan precisa como su planitud geométrica. Con el uso continuado, el centro de la piedra tiende a excavarse formando una concavidad progresiva en forma de silla de montar, debido a que la mayoría de los movimientos se concentran en la zona media. Afilar sobre una piedra cóncava altera el ángulo de contacto de forma impredecible, redondea el bisel y curva el perfil recto de los cuchillos de verduras. Por ello, antes y después de cada sesión importante, es obligatorio rectificar la piedra (men-naoshi) dibujando una cuadrícula con lápiz de grafito sobre su superficie y frotándola bajo el agua con una placa diamantada de precisión, como una Atoma #140 o #400, hasta que todas las líneas de grafito desaparezcan por igual.
El rito del afilado culmina en la transición hacia el filo espejo (kyomen), la expresión máxima del pulido culinario. Tras completar la geometría del bisel en una piedra #1000 y refinar las estrías en una #3000, el paso metódico por una piedra de acabado #8000 o #10000 transforma la superficie del acero en un espejo líquido capaz de reflejar la luz sin distorsión. Este nivel de pulido no es meramente estético: un filo especular reduce drásticamente el coeficiente de fricción al atravesar alimentos delicados, evitando que las proteínas del pescado crudo o las paredes celulares de las hierbas aromáticas se desgarren o se oxiden prematuramente.
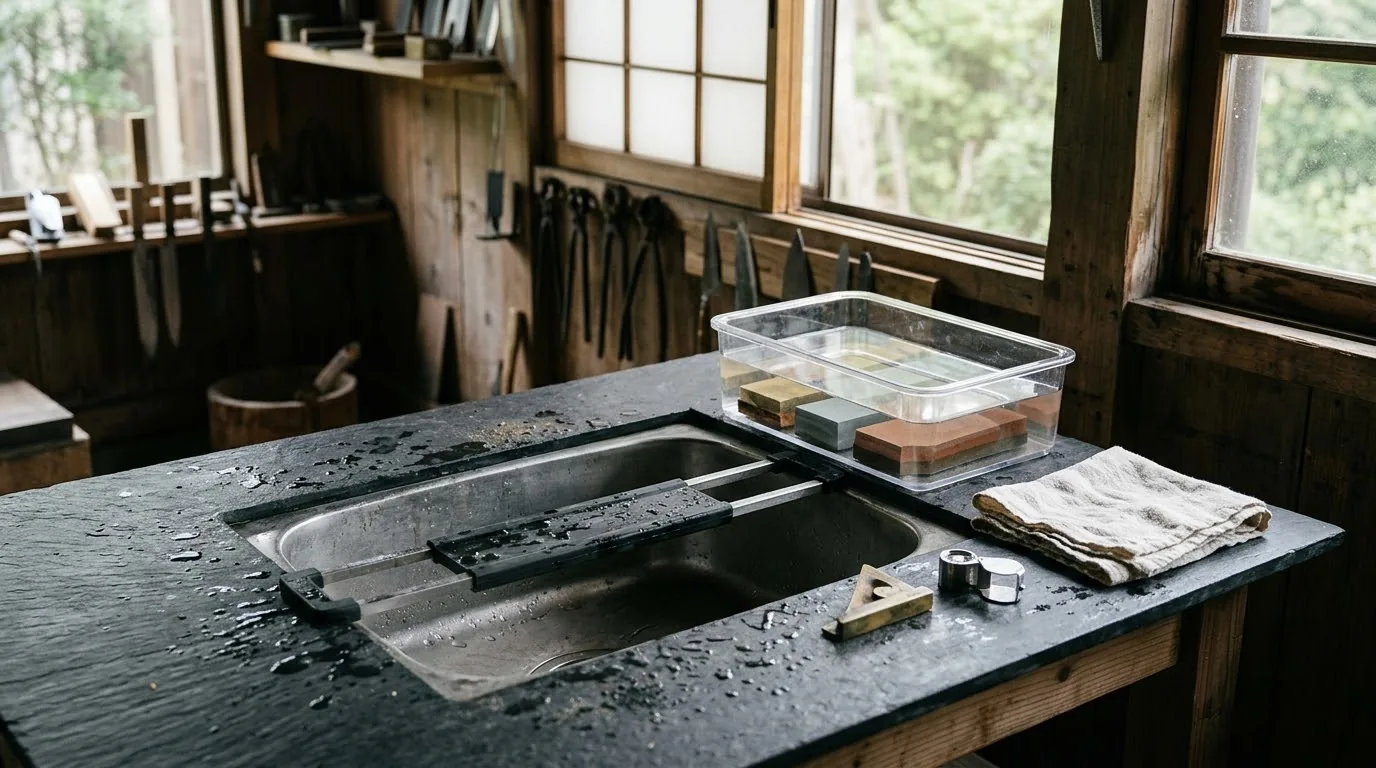
El cuidado posterior de las piedras garantiza su longevidad y estabilidad estructural. Al concluir la jornada en la cocina, todas las piedras deben enjuagarse bajo el grifo con agua limpia para eliminar los restos de lodo metálico que podrían oxidarse en los poros y manchar la matriz. Posteriormente, deben colocarse sobre una rejilla ventilada que permita la circulación de aire por todas sus caras, secándose lentamente a temperatura ambiente, siempre lejos de radiadores, hornos o luz solar directa que podrían agrietar su estructura cerámica por evaporación desigual.
Un cuchillo mantenido bajo este ritual metódico no solo corta con una precisión quirúrgica que eleva la presentación y la textura de cada plato, sino que prolonga su vida útil durante generaciones. Al respetar la metalurgia de la hoja, la granulometría JIS y la planitud de la piedra, el cocinero transforma una tarea mecánica de mantenimiento en una extensión serena, meditativa y profundamente técnica del arte culinario.
Guía de Conservación, Mantenimiento & Uso Óptimo
Respeta los tiempos de hidratación según el ligante: remoja las piedras cerámicas porosas 10 minutos antes de usarlas, pero nunca dejes sumergidas de forma permanente las piedras de ligante de magnesia o resinoide.
Rectifica la planitud de tus piedras con una placa diamantada antes de cada sesión; una piedra cóncava arruina la geometría del bisel.
Utiliza un rotulador permanente negro sobre el bisel del cuchillo para comprobar visualmente si estás manteniendo el ángulo exacto de fábrica durante tus primeras prácticas.
Limpia la superficie de las piedras de grano alto (#5000-#8000) con una piedra nagura para desatascar los poros obstruidos por partículas metálicas.
Preguntas y Respuestas Frecuentes (10 Claves)
Respuestas a las preguntas y aspectos técnicos más consultados sobre esta investigación gastronómica.
Una piedra combinada de doble cara #1000/#3000 o #1000/#6000 cubre el 90% de las necesidades domésticas y profesionales. El lado #1000 restaura el filo de uso diario y el lado fino lo pule.
Jamás. Las piedras japonesas (toishi) están formuladas para trabajar exclusivamente con agua. El aceite sellaría sus poros cerámicos de forma irreversible, impidiendo la liberación de nuevo abrasivo.
Con un uso doméstico semanal y un rectificado cuidadoso, una piedra de 25 mm de grosor puede durar entre 15 y 25 años antes de desgastarse por completo.
Probablemente no hayas formado ni eliminado correctamente la rebaba en la piedra de grano #1000. Las piedras de pulido no crean un filo nuevo; solo refinan un filo que ya ha sido establecido en granos medios.
Las piedras Splash and Go tienen un ligante denso no poroso y solo necesitan un chorro de agua superficial para empezar. Las de remojo (soaking) son porosas y deben sumergirse 10-15 minutos hasta que dejen de soltar burbujas.
Los cuchillos japoneses de doble bisel suelen afilarse entre 12 y 15 grados por lado, aprovechando la dureza de su acero. Los cuchillos europeos más blandos requieren entre 18 y 20 grados para no doblarse.
No. El grano #400 solo se emplea cuando la hoja presenta mellas visibles, la punta rota o cuando el bisel se ha vuelto demasiado grueso tras años de afilado y necesita ser adelgazado.
Realizando pasadas alternas (una por cada lado) con una presión mínima, equivalente apenas al peso del propio cuchillo, y finalizando sobre un asentador de cuero (strop).
Para el cocinero práctico, las piedras sintéticas modernas son más rápidas y predecibles. Las piedras naturales de Kioto son piezas de coleccionismo apreciadas por el acabado estético kasumi que dejan en aceros al carbono.
Enjuágalas con agua limpia, sécalas suavemente con un paño y déjalas reposar sobre una rejilla a temperatura ambiente durante 24 horas antes de guardarlas en su caja, evitando fuentes de calor directo.